
 Gewerbeerlaubnis
Fünfstufige Qualitätskontrolle für Folienkaschierung und Unterlage-Rollen
Ein Käufer in Nordamerika erhielt einmal zwei Lieferungen derselben Qualität von Folienkaschierung, von denen eine dem Muster entsprach und die andere nicht. Der Unterschied wurde auf eine Änderung des Eingangsmaterials zurückgeführt, die bei der ersten Inspektionsstufe nicht erkannt worden war und erst zwei Monate später beim Käufer auftrat.
Die Qualitätskontrolle von Baumaterialien wird an dem Punkt beurteilt, an dem ein Defekt den Käufer erreicht, und ein Defekt ist am kostengünstigsten in der Stufe zu erkennen, in der er entsteht. Jinan United Perfect Building Materials Corporation führt eine fünfstufige Kontrolle über die Produktion von Folienkaschierung und Unterlagsbahnrollen durch, wobei jede Stufe einen anderen Teil des Prozesses abdeckt. Dieser Artikel erklärt, wie jede Stufe funktioniert und was eine Werksinspektion der Folienkaschierung sowie eine Vorschiffinspektionsvereinbarung mit dem Lieferanten für einen Käufer bewirkt.
1. Stufe Eins: Qualitätskontrolle von Baumaterialien – Eingangskontrolle
Die erste Stufe der Qualitätskontrolle von Baumaterialien ist die Inspektion des Eingangsmaterials, bevor es in die Produktionslinie gelangt.
Die Linie erhält Aluminiumfolie, Trägermaterial, Klebstoff und Verpackung, und jeder dieser Bestandteile hat Kennzahlen, von denen das Endprodukt abhängt. Eine Folie, die dünner ist als spezifiziert, ein Träger, der leichter ist, oder ein Klebstoff, der sich anders verhält, passieren alle die Linie ohne sichtbares Zeichen und erscheinen in der fertigen Rolle.
| Material | Geprüft auf |
|---|---|
| Aluminiumfolie | Dicke, Breite, Oberflächenzustand |
| Träger | Gewicht, Aufbau, Breite |
| Klebstoff | Charge, Viskosität, Feststoffgehalt |
| Kern und Wickel | Typ, Abmessungen, Zustand |
Die Prüfung ist das, was einen Austausch an der Quelle verhindert. Ein Material, das ohne Kontrolle angenommen wird, wird standardmäßig Teil des Produktionsprotokolls, und bis ein Unterschied in der fertigen Rolle auftritt, kann die eingehende Charge bereits verbraucht sein.
Die Aufzeichnung dieser Stufe ist das, was eine spätere Untersuchung möglich macht. Wenn eine eingehende Charge den Produktionschargen, in denen sie verwendet wurde, zugeordnet wird, kann ein Defekt auf das Material zurückgeführt werden, das ihn eingebracht hat, und nicht auf die Linie.
2. Stage Two: In-Process Control of Foil Facing
Die zweite Stufe ist die In-Prozess-Kontrolle, die das Kaschieren, das Beschichten, das Längsschneiden und das Aufwickeln umfasst, während die Linie läuft.
Die Prozesseinstellungen für einen bestimmten Aufbau werden durch einen Versuch festgelegt, und die In-Prozess-Kontrolle bestätigt, dass die Linie diese einhält. Das Klebstoffgewicht, der Anpressdruck und die Temperatur bestimmen die Verbindung, und die Liniengeschwindigkeit bestimmt, wie lange das Bahnmaterial an jeder Station verweilt.
| Station | Überwachter Wert |
|---|---|
| Kaschieren | Klebstoffgewicht, Anpressdruck, Temperatur |
| Beschichten | Beschichtungsgewicht, Abdeckung, Trocknung |
| Längsschneiden | Breite, Kantenzustand |
| Aufwickeln | Spannung, Durchmesser, Härte |
Die In-Prozess-Kontrolle erfasst eine Abweichung, die eine Werksprüfung der Folienkaschierung sonst dem Material zuschreiben würde. Ein verschobenes Beschichtungsgewicht oder eine aus Produktionsgründen geänderte Spannung erzeugt eine fertige Rolle, die sich von der Referenz unterscheidet, während jedes eingehende Material korrekt war.
Die Kontrolle sollte kontinuierlich und nicht stichprobenartig erfolgen. Ein Wert, der zu Beginn eines Produktionslaufs gemessen und danach nicht mehr überprüft wird, kann über eine lange Produktionsdauer hinweg abweichen – und genau diese Abweichung sieht der Käufer am Ende der Rolle, nicht am Anfang. Diese kontinuierliche Aufzeichnung ist ein Teil der Qualitätskontrolle von Baumaterialien, den eine periodische Prüfung nicht ersetzen kann.
3. Stufe drei: Werksabnahme – Prüfung der Folienkaschierung
Die dritte Stufe ist die Endproduktprüfung, die den meisten Käufern als Werksabnahme zur Prüfung der Folienkaschierung bekannt ist.
Die fertige Rolle wird anhand der Kennwerte geprüft, die die Qualitätsklasse definieren. Die Konstruktion, das Flächengewicht, die Zugfestigkeit und die Weiterreißfestigkeit beschreiben das Material, während Breite, Länge und Rollendurchmesser die Abmessungen beschreiben.
| Gruppe | Geprüft |
|---|---|
| Konstruktion | Träger, Beschichtung, Oberfläche |
| Gewicht | Flächengewicht |
| Mechanische Eigenschaften | Zugfestigkeit, Reißfestigkeit |
| Leistung | Dampfbeständigkeit, Reflexionsvermögen |
| Abmessungen | Breite, Länge, Dicke |
Die Prüfung wird an Proben aus der Charge und an der einzelnen Rolle durchgeführt. Die Kennzahlen, die die Produktion beschreiben, werden an einer Probe überprüft, und die Kennzahlen, die sich von Rolle zu Rolle unterscheiden, werden an jeder Rolle überprüft.
Der Vergleich sollte gegen die Referenzprobe erfolgen, die bei der Freigabe verwendet wurde, und nicht gegen einen Nennwert. Ein Nennwert lässt einen Bereich zulässiger Abweichungen zu, und eine Drift innerhalb dieses Bereichs kann dennoch eine Rolle ergeben, die sich anders verhält als die vom Käufer freigegebene.
4. Stufe Vier: Folienverpackungsprüfung
Die vierte Stufe ist die Verpackungsprüfung, die bestätigt, dass das Produkt geschützt und korrekt identifiziert ist, bevor es verpackt wird.
Die Umhüllung muss die Rolle während Handhabung und Transport schützen und die Identität präsentieren. Eine lose Umhüllung ermöglicht es der Rolle, sich auf der Palette zu bewegen, und eine Umhüllung, die gut präsentiert, aber nicht schützt, lässt die Rolle Wasser und Abrieb ausgesetzt.
| Artikel | Bestätigt |
|---|---|
| Verpackung | Intakt, dicht, korrektes Material |
| Etikett | Vorhanden, lesbar, korrekte Qualität |
| Chargencode | Stimmt mit dem Produktionsprotokoll überein |
| Palette | Trocken, einwandfrei, korrekt aufgebaut |
| Druck | Stimmt mit dem freigegebenen Muster überein |
Bei einem Eigenmarkenprogramm wird in dieser Phase der gedruckte Abzug mit der Vorlage verglichen. Ein Druck, der vom freigegebenen Muster abweicht, ist ein Präsentationsfehler, den der Käufer nicht verkaufen kann, selbst wenn das Produkt korrekt ist.
Die Verpackungsphase bestätigt auch den Palettenaufbau. Eine korrekt aufgebaute Palette hält die Rollen während der Ladung an ihrem Platz, während eine locker aufgebaute Palette ihnen Bewegung und Anstoßen beim Eintreffen ermöglicht.
5. Stufe fünf: Vorversandkontrolle
Die fünfte Stufe ist die Vorversandkontrolle, die letzte Prüfung vor dem Abgang der Sendung und die, an der eine Vorversandkontroll-Vereinbarung mit dem Lieferanten gemessen wird.
Die Inspektion bestätigt die Menge, die Identität und den Zustand der Sendung anhand der Bestellung und der Packliste. Die Anzahl der Rollen, die Chargencodes und die Kennzeichnungen werden überprüft, und die Sendung wird mit der Bestellung verglichen, nicht nur mit dem Produktionsprotokoll.
| Prüfpunkt | Bestätigt |
|---|---|
| Menge | Rollen und Paletten gemäß Bestellung |
| Identität | Qualität, Charge, Etikett gemäß Zertifikat |
| Zustand | Verpackung, Rollen, Paletten unbeschädigt |
| Verladung | Gesichert, geschützt, zugänglich |
| Dokumente | Zertifikat, Packliste, Kennzeichnungen |
Die Inspektion ist auch der Punkt, an dem die Feuchtigkeitskontrolle für die Sendung bestätigt wird. Ein Containerliner oder ein Trockenmittel wird beim Verladen platziert, und die Inspektion dokumentiert, dass es platziert wurde, anstatt es anzunehmen.
Diese Phase erzeugt das Protokoll, das mit der Sendung reist. Dieses Protokoll ermöglicht es dem Käufer, die Lieferung zu empfangen und sie mit der Bestellung zu vergleichen, ohne jede Rolle zu öffnen, und es ist der Teil einer Vorversand-Inspektionsvereinbarung mit dem Lieferanten, den der Käufer aufbewahrt.
6. Fallnotizen zur Werksinspektion der Folienkaschierung
Ein Käufer in Nordamerika erhielt zwei Lieferungen derselben Qualitätsstufe, von denen eine dem freigegebenen Muster entsprach und die andere nicht. Der Unterschied ließ sich auf eine Änderung des eingehenden Frachtführers zurückführen, die in der ersten Stufe nicht aufgefallen war, und trat zwei Monate später am Standort des Käufers auf. Die Zuordnung der eingehenden Charge zur Produktionscharge ermöglichte die Rückverfolgung, und die erste Stufe wurde anschließend verschärft.
Ein zweiter Fall betraf eine Eigenmarken-Lieferung, bei der der Druck vom freigegebenen Proof abwich. Das Produkt entsprach der Spezifikation, aber die Verpackung stimmte nicht mit der vom Käufer freigegebenen Gestaltung überein. Die Überprüfung des Drucks gegen den Proof in der Verpackungsphase fing die Abweichung ab, bevor die Sendung verpackt wurde, und die Auflage wurde neu gedruckt.
Beide Fälle zeigen denselben Punkt. Ein Defekt wird in der Phase erkannt, in der er eingeführt wird, und die späteren Phasen sind kostengünstiger zu betreiben, wenn die früheren ihre Arbeit ordnungsgemäß erledigen.
7. Was Vorversand-Inspektionsunterlagen einem Käufer bieten
Die fünf Phasen erzeugen eine Aufzeichnung und keinen Anspruch, und genau diese Aufzeichnung kann der Käufer nutzen.
Die Eingangsaufzeichnung identifiziert das Material, die Prozessaufzeichnung die Einstellungen, die Endaufzeichnung die Kennzahlen, die Verpackungsaufzeichnung die Präsentation und die Vorversandaufzeichnung die Sendung. Zusammen bilden sie die Qualitätskontroll-Unterlagen für die jeweilige Charge.
Gemeinsam ermöglichen sie, eine gelieferte Rolle bis zum verwendeten Material und den verwendeten Einstellungen zurückzuverfolgen. Diese Rückverfolgbarkeit macht eine aufbewahrte Probe nützlich, da die Probe auf derselben Grundlage mit einer späteren Rolle verglichen werden kann.
Ein Käufer sollte die aufbewahrte Probe nach Produktionscharge und die pro Rolle geprüften Kennzahlen anfordern. Diese beiden Punkte ermöglichen die Überprüfung der Lieferung, ohne sich auf eine Zusammenfassung verlassen zu müssen.
8. Profil des Lieferanten für Qualitätskontroll-Baumaterialien
United Perfect Building Materials, Teil der Jinan United Perfect Building Materials Corporation, führt eine fünfstufige Qualitätskontrolle bei der Produktion von Folienkaschierung und Unterlagsbahnen durch. Das Unternehmen prüft das eingehende Material, kontrolliert den Prozess, prüft das fertige Produkt, überprüft die Verpackung und führt bei jeder Lieferung eine Versandkontrolle durch.
Jinan United Perfect Building Materials führt pro Produktionscharge eine Rückstellprobe, sodass eine gelieferte Rolle mit der bei der Freigabe verwendeten Referenz verglichen werden kann. Käufer können die Werte der Werksinspektion für die Folienkaschierung und den Lieferantennachweis der Versandkontrolle für eine Sendung anfordern und können eine Inspektion durch Dritte arrangieren lassen, falls ihr Markt dies erfordert. United Perfect kann die von der Inspektion abgedeckten Werte auch schriftlich bestätigen.
9. FAQ zur Qualitätskontrolle für Folienkaschierung und Unterlagsbahnen
9.1 Was umfasst die fünfstufige Qualitätskontrolle?
Sie umfasst das eingehende Material, den Prozess, das fertige Produkt, die Verpackung und den Versand. In der Eingangsstufe werden Folie, Träger, Klebstoff und Verpackung geprüft, bevor sie in die Linie gelangen, und in der Prozessstufe werden Kaschierung, Beschichtung, Schneiden und Wickeln während des Linienbetriebs kontrolliert. In der Endstufe werden Konstruktion, Gewicht, mechanische Werte und Abmessungen geprüft, während die Verpackungsstufe die Umhüllung, das Etikett und die Palette bestätigt. In der Versandstufe wird die Sendung dann gegen die Bestellung bestätigt.
9.2 Warum sollte das eingehende Material statt des fertigen Produkts geprüft werden?
Weil eine Abweichung im eingehenden Material ohne sichtbares Zeichen durch die Linie läuft und im fertigen Rollenprodukt erscheint, wo sie schwerer zuzuordnen ist. Eine dünnere Folie als spezifiziert oder ein leichteres Trägermaterial verändert das Produkt, während alle Einstellungen an der Linie korrekt bleiben. Bis die Abweichung sichtbar wird, kann die eingehende Charge bereits verbraucht sein, daher muss die Prüfung vor dem Materialeinsatz erfolgen. Die Aufzeichnung aus dieser Phase ermöglicht erst eine spätere Rückverfolgung.
9.3 Wie wird das fertige Produkt gegen die Referenz geprüft?
Die fertigen Figuren werden gemessen und mit der bei der Freigabe verwendeten Referenzprobe verglichen, nicht mit einem Nennwert. Die produktionsbeschreibenden Kennwerte wie Aufbau und Gewicht werden an einer Probe aus der Produktion geprüft, und die rollenweise variierenden Kennwerte wie Breite, Länge und Rollendurchmesser werden an jeder Rolle geprüft. Der Vergleich erfolgt auf derselben Basis wie die Referenz, damit ein Unterschied in der Prüfmethode nicht mit einem Produktunterschied verwechselt wird.
9.4 Was wird in der Phase vor dem Versand bestätigt?
Die Menge, die Identität, der Zustand und die Verladung der Sendung werden anhand der Bestellung und der Packliste bestätigt. Die Anzahl der Rollen und Paletten wird gezählt, die Chargencodes und Kennzeichnungen werden anhand des Zertifikats überprüft, und die Verpackung, die Rollen und die Paletten werden auf Schäden untersucht. Die Verladung wird als gesichert und geschützt bestätigt, und die Feuchtigkeitskontrolle für die Sendung wird als platziert dokumentiert. Diese Phase erstellt den Datensatz, der die Sendung begleitet.
9.5 Kann ein Käufer eine Inspektion durch Dritte anfordern?
Ja, und diese wird auf Anweisung des Käufers arrangiert, wenn der Markt des Käufers oder sein eigenes Qualitätssystem dies erfordert. Die Inspektion durch Dritte arbeitet mit denselben Zahlen und derselben Referenzprobe und läuft parallel zur Phase vor dem Versand, ohne diese zu ersetzen. Ein Käufer, der eine solche Inspektion erwartet, sollte dies bereits in der Bestellphase ansprechen, damit die Terminplanung mit der Produktion abgestimmt wird und nicht erst nach der Verpackung der Sendung und unmittelbar vor dem Versand angefordert wird.
Kürzlich veröffentlicht
-
Von Filz zu synthetischer Unterlage in der nordamerikanischen Dacheindeckung
3. November 2026Ein Dachdeckermaterial-Händler in Nordamerika lagerte einst sowohl Filz als auch synthetische Unterlage auf demselben Regal und be Mehr lesen
-
QC-Checkliste für synthetische Unterlage vor dem Versand
3. November 2026Ein Käufer in Nordamerika erhielt einst eine Lieferung, bei der die Längen auf dem Packzettel korrekt waren, aber die Rollen in de Mehr lesen
-
Synthetische Unterlage – Schlitzen, Wickeln und Rollendurchmesser-Kontrolle
2. November 2026Ein Käufer in Nordamerika hat einmal einen Container mit synthetischer Unterlage abgelehnt, weil die Rollen an einem Ende während Mehr lesen
-
Synthetische Unterlage für Dacheindeckungsprojekte in tropischen und Wüstenregionen
2. November 2026Zwei Projekte derselben Produktfamilie können aus gegensätzlichen Gründen scheitern. Eine tropische Dachunterlage in Südostasien k Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Glaswollematte mit FSK-BeschichtungVerhandelbarMOQ: 100 Rolls
-
Rockwool-Filz mit DrahtgewebeVerhandelbarMOQ: 100 Rolls
-
Rockwool-Dämmmatte mit FSK-KaschierungVerhandelbarMOQ: 100 Rolls
-
CE-zertifizierte Glaswolle-Dämmung, Glaswolle-Fiberglas, geringe Wärmeleitfähigkeit, Geräuschreduzierung für Wände, Dächer und IndustrieanlagenVerhandelbarMOQ: 100 Rolls
-
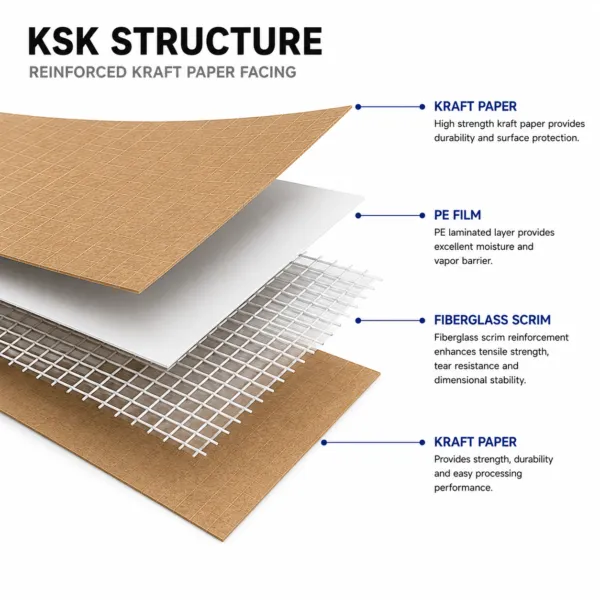
KSK Folienkaschierte Rolle, laminiertes Aluminiumfolie + Gewebe + Kraftpapier, reißfeste Wärmedämmung, geeignet für gewerbliche HLK- und DachisolierungVerhandelbarMOQ: 500 Rolls
-
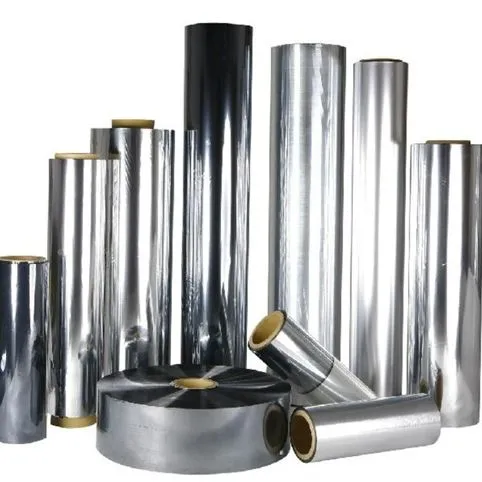
FSK Folie Scrim Kraft, FWF MSK MWV KSK Laminatfolien, metallisiertes PET MPET Dampfsperr-Auflage für Isolierung Glaswolle SteinwolleVerhandelbarMOQ: 100 Rolls
-
VerhandelbarMOQ: 500 Cartons
-
HVAC Aluminiumfolien-Dichtband, starke Haftung und Hitzebeständigkeit für Rohr-, Glaswolle- und Steinwolle-Isolierung.VerhandelbarMOQ: 500 Cartons
-
Fabrikdirektlieferung von metallisierten PET MPET Laminatfolien, aluminiumbeschichtete PET-Folie für Dach- und WanddämmungVerhandelbarMOQ: 10000 Cubic Meters
-
Individuelle MPET metallisierte PET-Laminierfolien, VMPET metallisierte Polyester-Deckschichtfolie für WärmedämmungVerhandelbarMOQ: 10000 Cubic Meters
-
Glass Wool Insulation Series, Glasswool mit FSK/FWF/MSK/MWV/KSK-Auflage, metallisierte PET-Laminatfolien, Wärme- und Schalldämmung für gewerbliche GebäudeVerhandelbarMOQ: 100 Rolls
-
Rockwool-Matte mit schwarzem FiberglasVerhandelbarMOQ: 100 Rolls
-
Glaswolle-Isolierdecken und -Platten, FSK FWF MSK MWV KSK Folienlaminat, MPET metallisiertes PET-beschichtetes Glaswolle für HVAC, Dach, Wand, LuftkanalVerhandelbarMOQ: 100 Rolls
-
Rockwool Dämmrolle, FSK-Folie kaschierte Mineralwolle für thermische und akustische Gebäudedämmung, feuerbeständiges Dämmmaterial für Dach und WandVerhandelbarMOQ: 100 Rolls
-
FWF MSK FSK Folienlaminiertes Steinwolle-Glaswolle-Vlies, mit metallisierter PET-Laminatfolie kaschierte Dämmung für HLK und Bauwesen.VerhandelbarMOQ: 100 Rolls
-
Rockwool Dämmplatte, Mineralwolle Steinwolleplatte für Gebäude Wärme- und Brandschutz, Schalldämmende Rockwool Platte für Dach, Wand, HVAC-SystemVerhandelbarMOQ: 100 Rolls
-
Rockwool Rohrabschnitt, Mineralwolle Steinwolle Rohrisolierung, feuer- und hitzebeständige Steinwolle für Dampfleitungen, industrielles RohrleitungsdämmprojektVerhandelbarMOQ: 100 Rolls
-
VerhandelbarMOQ: 100 Rolls
-
Rockwool Dämmplatte mit FSK-Beschichtung, feuerfeste Steinwolleplatte, Wärme- und Schalldämmung aus Steinwolle für Dach-, Wand- und Kanalanwendungen.VerhandelbarMOQ: 100 Rolls
-
Feuerfeste folienkaschierte Glaswolle sowie mit MPET-Laminatfolie beschichtete Glaswolle-Dämmrollen und -platten für die Dach-, Wand-, Kanal- und Rohrisolierung.VerhandelbarMOQ: 100 Rolls