
 Gewerbeerlaubnis
Synthetische Unterlage – Schlitzen, Wickeln und Rollendurchmesser-Kontrolle
Ein Käufer in Nordamerika hat einmal einen Container mit synthetischer Unterlage abgelehnt, weil die Rollen an einem Ende während des Transports zu einem Oval verformt wurden. Das Material war in Ordnung und die Breite stimmte. Die Wickelspannung der Unterlage war zu niedrig eingestellt, sodass den Rollen die Kernsteifigkeit fehlte, um ihre Form unter Last zu behalten.
Die letzten Arbeitsgänge in einer Produktionslinie für synthetische Unterlagen sind das Schneiden, Wickeln und die Rollenhandhabung, und sie bestimmen, wie das Produkt ankommt, nicht wie es sich auf dem Dach verhält. Die Schneidkontrolle der Unterlage legt die Breite und die Kantenqualität fest, die Wickelspannung der Unterlage bestimmt, wie die Rolle ihre Form behält, und der Rollendurchmesser der Unterlage bestimmt die Handhabung und die Verpackung. Dieser Artikel erklärt, was jede Stufe steuert und wie die drei zusammenwirken.
1. Schneidkontrolle der Unterlage in der Linie
Die Schneidkontrolle der Unterlage ist der Arbeitsgang, der das Bahnmaterial in voller Breite auf die fertigen Rollenbreiten schneidet, und sie legt sowohl die Breitengenauigkeit als auch den Kantenzustand fest.
Eine Längsschneidstation trägt einen Satz Rundmesser oder eine Schereinrichtung, und die Bahn läuft mit Liniengeschwindigkeit hindurch. Die Messer trimmen die Kanten und teilen die Bahn in schmalere Streifen, die jeweils zu einer fertigen Rolle aufgewickelt werden.
Beim Schneiden können zwei Dinge schiefgehen. Das erste ist ein Breitenfehler, der auftritt, wenn die Messerpositionen driften oder die Bahn über die Linie wandert. Das zweite ist ein Kantenfehler, der auftritt, wenn der Schnitt durch Quetschen statt durch Scheren erfolgt, was eine ausgefranste oder heißversiegelte Kante hinterlässt.
| Schneidmethode | Kantenergebnis | Eignung |
|---|---|---|
| Scherschnitt | Sauber, rechtwinklig | Gewebte und laminierte Bahnen |
| Quetschschnitt | Komprimiert, ausgefranst | Weiche Bahnen, begrenzte Verwendung |
| Heißmesser | Versiegelt, perlig | Thermoplastische Bahnen |
| Ritzschnitt | Feine Linie, geringe Staubbildung | Dünne Folien |
Eine saubere Kante ist wichtiger, als es scheint. Eine ausgefranste Kante verhakt sich bei der Installation und startet einen Riss, und der Riss breitet sich in einer gewebten Bahn weiter aus als in einem Filz, weil die Fasern die Last entlang der Bahn tragen. Eine perlige Heißmesser-Kante ergibt eine saubere Linie und kann die Kante versteifen, was hilft, dass die Rolle ihre Form behält.
2. Unterlage-Wickelspannung und Rollenqualität
Die Wickelspannung der Unterlage ist die Belastung, die auf das Bahnmaterial beim Aufwickeln ausgeübt wird, und sie bestimmt die Dichte und Stabilität der fertigen Rolle.
Die Spannung muss ausreichend sein, um eine feste Rolle zu wickeln, die ihre Form behält, und niedrig genug, dass das Bahnmaterial nicht über seine Elastizitätsgrenze gedehnt wird. Eine zu niedrige Spannung erzeugt eine weiche Rolle, die unter Last verformt oder teleskopiert. Eine zu hohe Spannung dehnt das Bahnmaterial und hinterlässt Restspannung in der Rolle, die beim Altern der Rolle nachlässt und beim Verlegen ein lockeres oder faltiges Bahnmaterial erzeugt.
| Spannungseinstellung | Rollenergebnis | Stellen-Symptom |
|---|---|---|
| Zu niedrig | Weich, locker | Ovale Rollen, Teleskopieren |
| Korrekt | Fest, gleichmäßig | Rollen behalten Form, liegen flach |
| Zu hoch | Hart, gedehnt | Falten, Kantenaufwölbung |
| Variierend | Ungleichmäßige Dichte | Schlaffe Lagen, schlechte Führung |
Die Spannung muss ebenfalls abnehmen, wenn die Rolle wächst. Die äußeren Lagen einer Rolle werden auf einen größeren Umfang gewickelt, und eine konstante Spannung übt außen eine geringere Spannung pro Flächeneinheit aus als im Kern. Eine Taper-Regelung reduziert die Spannung mit zunehmendem Durchmesser, wodurch die eingewickelte Spannung über die gesamte Rolle gleichmäßig bleibt.
Dieser Taper ist der Grund, warum die Wickelsteuerung in der Regel mit dem Durchmesser verknüpft ist und nicht als fester Wert eingestellt wird. Eine Linie, die mit konstanter Spannung wickelt, erzeugt eine Rolle, die im Kern fest und außen locker ist, und die Rolle flacht dann während des Transports an den äußeren Lagen ab.
3. Rollendurchmesser und Verpackung der Unterlage
Der Rollendurchmesser der Unterlage ist die Größe, die das Schneiden und das Wickeln miteinander verbindet, und er bestimmt sowohl die Handhabung als auch die Verpackung.
Der Durchmesser ergibt sich aus der gewickelten Länge, der Dicke des Materials und der Dichte der Wicklung. Eine längere Rolle mit gleicher Dicke und Dichte erzeugt einen größeren Durchmesser, und eine festere Wicklung erzeugt einen etwas kleineren.
| Rollendurchmesser | Handhabung | Typische Verwendung |
|---|---|---|
| Klein | Eine Person trägt | Dachreparaturen, kleine Flächen |
| Mittel | Zwei-Personen-Transport | Wohnbedachung |
| Groß | Mechanischer Hub | Gewerbe, Großmengenlieferung |
| Übergroß | Palette oder Gabelstapler | Containerlieferungen |
Der Durchmesser bestimmt auch, wie die Rollen verpackt werden. Ein Container, der mit Rollen mit großem Durchmesser beladen ist, nutzt das Volumen weniger effizient als einer mit mittleren Rollen, da die runde Form Lücken zwischen den Rollen hinterlässt. Ein Durchmesser, der auf die Containermaße abgestimmt ist, reduziert den verschwendeten Raum und hält die Rollen fester, was Bewegungen beim Transport verringert.
Der Rollendurchmesser sollte daher bereits in der Bestellphase vereinbart werden. Ein Käufer, der eine Länge ohne Durchmesser angibt, überlässt der Linie die Wahl eines Durchmessers, der zur Linie passt, statt zur Lieferung.
4. Warum Wickelspannung der Unterlage zu Rollendefekten führt
Die meisten Rollenfehler, die beim Kunden auftreten, gehen auf die Wickelphase zurück und nicht auf das Material. Das Muster des Fehlers weist auf die Ursache hin.
Eine Rolle, die zu einem Oval verformt ist, zeigt an, dass die Wickelsteifigkeit für die Belastung zu gering war. Die Steifigkeit ergibt sich aus der Spannung und dem Kern. Ein weicher Wickel mit einem dünnen Kern verformt sich zuerst. Die Abhilfe ist eine höhere Spannung und ein festerer Kern, nicht ein schwereres Material.
Eine Rolle, die teleskopiert ist, wobei die inneren Lagen über die äußeren hinausragen, deutet auf ungleichmäßige Spannung oder eine Änderung der Spannung während des Wickelns hin. Das gleiche Symptom tritt auf, wenn die Bahnbreite variiert, da die Lagen dann nicht ausgerichtet sind.
Falten und Randwellen auf der Rolle weisen auf übermäßige Spannung hin, die die Bahn gedehnt und unter Spannung gesetzt hat. Die Spannung lässt mit der Zeit nach, und das Blatt liegt dann schlaff statt flach, und die Lagen öffnen sich auf der Oberseite.
Diese drei Fehler sind unterschiedlich, und jeder erfordert eine andere Korrektur. Ein Lieferant, der einen Rollenfehler meldet, ohne anzugeben, um welchen der drei es sich handelt, hat das Problem nicht diagnostiziert.
5. Fallnotizen zur Kontrolle des Unterlagen-Spaltens
Ein Käufer in Nordamerika erhielt eine Lieferung, bei der ein Ende des Containers ovale Rollen und das andere Ende einwandfreie Rollen aufwies. Die ovalen Rollen waren diejenigen, die gegen die Containerwand geladen waren, wo der seitliche Druck am höchsten war. Die Wickelspannung war für die gesamte Bestellung niedrig eingestellt, und die Rollen unter Last verformten sich, während die übrigen rund blieben. Die Erhöhung der Spannung für die nächste Bestellung löste das Problem an der Linie und nicht in der Verpackung.
Eine zweite Bestellung zeigte Falten entlang einer Kante jeder Rolle. Die Ursache war eine leicht abgedriftete Spaltklinge, die eine schwerere Kante erzeugt hatte, die mit mehr Spannung als der Rest der Bahn wickelte. Das Neueinstellen der Klinge und das Bestätigen der Breite entfernten die Falte, und die Wickeleinstellungen blieben unverändert.
Beide Fälle zeigen, dass die Rolle und der Schnitt interagieren. Ein Defekt an der Rollenoberfläche kann von der Klinge und nicht vom Wickler stammen, und die Diagnose muss beide Stufen überprüfen.
6. Maintaining Underlayment Roll Diameter Consistency
Consistency of underlayment roll diameter across an order matters to a buyer who handles the rolls by machine or packs them to a fixed container pattern.
Diameter varies with the length, the thickness and the wind density, and all three have to be held to produce rolls of the same size. A variation in web thickness from one production run to the next changes the diameter at the same length, and the difference is visible at the pallet.
Measuring the diameter at the end of each roll and recording it against the production batch is the practical control. It allows a buyer to compare a delivery against the reference used at approval, and it detects a drift before the shipment rather than after it arrives.
The diameter should be stated as a tolerance rather than a single figure. A nominal diameter with a tolerance band allows the line to work within its process capability while giving the buyer a roll that fits the pallet and the container.
7. Festlegung der Wickelspannung und Rollengröße der Unterlage
Geben Sie Länge, Breite und Nenndurchmesser der Rolle gemeinsam an und legen Sie für jeden Wert eine Toleranz fest. Eine Längenangabe ohne Durchmesser überlässt die Verpackung der Linie.
Geben Sie den erforderlichen Kantenzustand an und verlangen Sie eine Scherkante oder eine versiegelte Kante anstelle einer gequetschten Kante. Die Kante ist der Teil der Bahn, der am meisten gehandhabt wird und zuerst reißt.
Geben Sie die Rollenhärte oder die maximale Verformung unter Last an, falls die Rollen in einem Container gestapelt werden. Ein Härtewert übersetzt die Wickelspannung in eine Größe, die der Käufer bei Ankunft überprüfen kann.
Geben Sie den Kerntyp und den Kerndurchmesser an, da diese einen Teil der Rollensteifigkeit tragen. Ein dünner Kern in einer Rolle mit großem Durchmesser flacht zuerst ab, unabhängig von der Spannung.
8. Profil des Lieferanten für Unterlage-Schneidkontrolle und Wickeltechnik
United Perfect Building Materials, ein Teil der Jinan United Perfect Building Materials Corporation, stellt synthetische Unterlagen auf Linien her, die mit Schneid-, Wickel- und Rollenhandhabung ausgestattet sind, und beliefert Käufer in Nordamerika. Das Unternehmen erfasst für jede Produktionscharge die Breite, die Spannung und den Rollendurchmesser, wodurch die Schneidkontrolle der Unterlage und die Wickelspannung der Unterlage gegen die bei der Freigabe verwendete Referenz bestätigt werden können.
Jinan United Perfect Building Materials hält Rückstellmuster je Produktionscharge, sodass eine gelieferte Rolle mit der Referenz abgeglichen werden kann. Käufer, die den Rollendurchmesser der Unterlage für eine Containerlieferung angeben, können einen Nenndurchmesser mit Toleranz festlegen und erhalten Rollen, die in einem einheitlichen Muster verpackt sind. United Perfect kann zudem den Kantenzustand und die Rollenhärte schriftlich bestätigen, sofern die Rollen beim Transport gestapelt werden.
9. FAQ zu Schneiden und Wickeln von Unterlagen
9.1 Warum kommen meine Unterlagenrollen oval an?
Eine ovale Rolle deutet darauf hin, dass die Wickelsteifigkeit für die aufgenommene Last zu gering war. Die Steifigkeit ergibt sich aus der Wickelspannung der Unterlage und dem Kern, sodass eine weiche Wicklung mit dünnem Kern zuerst abflacht und die am stärksten belasteten Rollen sich vor den übrigen verformen. Das Material ist in der Regel einwandfrei und die Breite korrekt. Die Korrektur besteht in höherer Spannung und einem festeren Kern an der Linie, nicht in einem Materialwechsel, und die Anpassung sollte für die nächste Bestellung angefordert werden.
9.2 Was verursacht Falten in einer Wickelrolle?
Falten deuten in der Regel auf übermäßige Spannung hin, die das Bahnmaterial über seine elastische Grenze hinaus gedehnt hat und eine Dehnung in der Rolle hinterlässt. Diese Dehnung lässt mit der Zeit nach, und das Material liegt dann eher lose als flach an. Eine zweite Ursache ist eine Breitenvariation am Schnitt, die eine Kante fester wickeln lässt als die andere und eine Falte entlang dieser Kante erzeugt. Die beiden haben unterschiedliche Abhilfemaßnahmen, daher sollte die Falte vor einer Anpassung gegen die Breitenaufzeichnung und die Spannungseinstellung überprüft werden.
9.3 Wie wird der Rollendurchmesser kontrolliert?
Der Durchmesser ergibt sich aus der gewickelten Länge, der Bahndicke und der Wickeldichte, sodass das Konstanthalten aller drei Faktoren Rollen gleicher Größe produziert. Die Wickeldichte wird durch die Unterlage-Wickelspannung festgelegt, und Länge und Dicke stammen aus dem Material und der Bestellung. Das Messen des Durchmessers der Unterlage-Rolle am Ende jeder Rolle und das Aufzeichnen gegen die Charge ist die praktische Kontrolle, und sie erkennt eine Abweichung, bevor die Rollen verpackt werden, anstatt nachdem sie angekommen sind.
9.4 Beeinflusst das Schneiden die Rollenqualität?
Ja, und mehr als es den Anschein hat. Eine ausgefranste oder gequetschte Kante fängt sich beim Aufwickeln und beim Einbau, und sie startet einen Riss, der sich entlang der Bahn ausbreitet. Eine schwerere oder perlenartige Kante wickelt mit mehr Spannung als der Rest der Bahn, was eine Falte oder eine ungleichmäßige Rolle erzeugt. Ein sauberer Schnitt oder eine versiegelte Kante verleiht der Rolle ein gleichmäßiges Profil und gibt dem Installateur eine Kante, die dem Reißen widersteht, sodass der Schnittzustand Teil der Rollenqualität ist und nicht ein separates Anliegen.
9.5 Was sollte ich bei der Bestellung von Rollen angeben?
Geben Sie die Länge, die Breite und den nominalen Unterlagen-Rollendurchmesser zusammen an, und geben Sie für jeden eine Toleranz an. Geben Sie den geforderten Kantenzustand an und verlangen Sie einen Schnitt oder eine versiegelte Kante statt einer gequetschten. Wo die Rollen in einem Container gestapelt werden, geben Sie eine Rollenhärtezahl oder eine maximale Verformung an, damit die Wickelspannung entsprechend eingestellt werden kann. Geben Sie auch den Kernstyp und -durchmesser an, da der Kern einen Teil der Rollensteifigkeit unter Last trägt.
Kürzlich veröffentlicht
-
Von Filz zu synthetischer Unterlage in der nordamerikanischen Dacheindeckung
3. November 2026Ein Dachdeckermaterial-Händler in Nordamerika lagerte einst sowohl Filz als auch synthetische Unterlage auf demselben Regal und be Mehr lesen
-
QC-Checkliste für synthetische Unterlage vor dem Versand
3. November 2026Ein Käufer in Nordamerika erhielt einst eine Lieferung, bei der die Längen auf dem Packzettel korrekt waren, aber die Rollen in de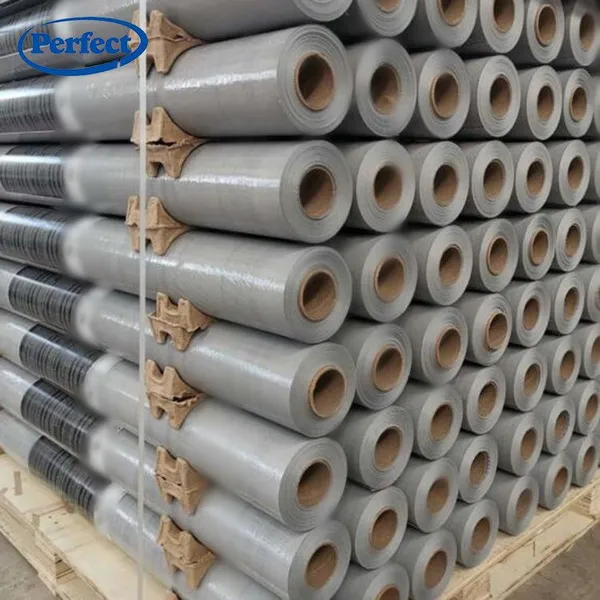 Mehr lesen
-
Synthetische Unterlage für Dacheindeckungsprojekte in tropischen und Wüstenregionen
2. November 2026Zwei Projekte derselben Produktfamilie können aus gegensätzlichen Gründen scheitern. Eine tropische Dachunterlage in Südostasien k Mehr lesen
-
Synthetic Unterlage für Gewerbedächer in kalten und windigen Regionen
2. November 2026Ein Dachdecker in einer kalten Region Nordamerikas hat einmal mitten im Winter eine gewerbliche Dachunterlage verlegt und festgest Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Glaswollematte mit FSK-BeschichtungVerhandelbarMOQ: 100 Rolls
-
Rockwool-Filz mit DrahtgewebeVerhandelbarMOQ: 100 Rolls
-
Rockwool-Dämmmatte mit FSK-KaschierungVerhandelbarMOQ: 100 Rolls
-
CE-zertifizierte Glaswolle-Dämmung, Glaswolle-Fiberglas, geringe Wärmeleitfähigkeit, Geräuschreduzierung für Wände, Dächer und IndustrieanlagenVerhandelbarMOQ: 100 Rolls
-
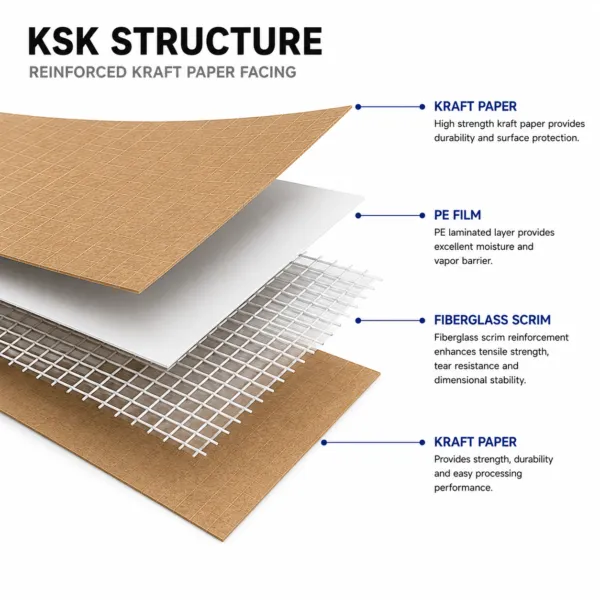
KSK Folienkaschierte Rolle, laminiertes Aluminiumfolie + Gewebe + Kraftpapier, reißfeste Wärmedämmung, geeignet für gewerbliche HLK- und DachisolierungVerhandelbarMOQ: 500 Rolls
-
FSK Folie Scrim Kraft, FWF MSK MWV KSK Laminatfolien, metallisiertes PET MPET Dampfsperr-Auflage für Isolierung Glaswolle SteinwolleVerhandelbarMOQ: 100 Rolls
-
VerhandelbarMOQ: 500 Cartons
-
HVAC Aluminiumfolien-Dichtband, starke Haftung und Hitzebeständigkeit für Rohr-, Glaswolle- und Steinwolle-Isolierung.VerhandelbarMOQ: 500 Cartons
-
Fabrikdirektlieferung von metallisierten PET MPET Laminatfolien, aluminiumbeschichtete PET-Folie für Dach- und WanddämmungVerhandelbarMOQ: 10000 Cubic Meters
-
Individuelle MPET metallisierte PET-Laminierfolien, VMPET metallisierte Polyester-Deckschichtfolie für WärmedämmungVerhandelbarMOQ: 10000 Cubic Meters
-
Glass Wool Insulation Series, Glasswool mit FSK/FWF/MSK/MWV/KSK-Auflage, metallisierte PET-Laminatfolien, Wärme- und Schalldämmung für gewerbliche GebäudeVerhandelbarMOQ: 100 Rolls
-
Rockwool-Matte mit schwarzem FiberglasVerhandelbarMOQ: 100 Rolls
-
Glaswolle-Isolierdecken und -Platten, FSK FWF MSK MWV KSK Folienlaminat, MPET metallisiertes PET-beschichtetes Glaswolle für HVAC, Dach, Wand, LuftkanalVerhandelbarMOQ: 100 Rolls
-
Rockwool Dämmrolle, FSK-Folie kaschierte Mineralwolle für thermische und akustische Gebäudedämmung, feuerbeständiges Dämmmaterial für Dach und WandVerhandelbarMOQ: 100 Rolls
-
FWF MSK FSK Folienlaminiertes Steinwolle-Glaswolle-Vlies, mit metallisierter PET-Laminatfolie kaschierte Dämmung für HLK und Bauwesen.VerhandelbarMOQ: 100 Rolls
-
Rockwool Dämmplatte, Mineralwolle Steinwolleplatte für Gebäude Wärme- und Brandschutz, Schalldämmende Rockwool Platte für Dach, Wand, HVAC-SystemVerhandelbarMOQ: 100 Rolls
-
Rockwool Rohrabschnitt, Mineralwolle Steinwolle Rohrisolierung, feuer- und hitzebeständige Steinwolle für Dampfleitungen, industrielles RohrleitungsdämmprojektVerhandelbarMOQ: 100 Rolls
-
VerhandelbarMOQ: 100 Rolls
-
Rockwool Dämmplatte mit FSK-Beschichtung, feuerfeste Steinwolleplatte, Wärme- und Schalldämmung aus Steinwolle für Dach-, Wand- und Kanalanwendungen.VerhandelbarMOQ: 100 Rolls
-
Feuerfeste folienkaschierte Glaswolle sowie mit MPET-Laminatfolie beschichtete Glaswolle-Dämmrollen und -platten für die Dach-, Wand-, Kanal- und Rohrisolierung.VerhandelbarMOQ: 100 Rolls