
 Licença Comercial
【Dentro das Nossas Linhas de Produção: Laminação, Revestimento e Corte em Tiras】
Um comprador da Europa Oriental perguntou uma vez por que dois laminados que atendiam à mesma especificação se comportavam de maneira diferente na mesma máquina. A resposta estava na linha, não na especificação. Os dois fornecedores operavam linhas diferentes de laminação, revestimento e corte, e a pressão do nip e a velocidade da linha produziam uma adesão diferente nos mesmos valores nominais.
A Jinan United Perfect Building Materials Corporation lamina, reveste, corta e enrola faces de folha, membranas e substratos para aplicações em construção. O equipamento na linha decide o que pode ser produzido, e as configurações do processo decidem com que consistência é produzido. Este artigo descreve as operações, a capacidade de produção de materiais de construção que elas fornecem e o que um serviço de laminação personalizado significa na prática.
1. Linhas de Laminação, Revestimento e Corte na Jinan United Perfect
As linhas de laminação, revestimento e corte são o núcleo da fábrica e combinam três operações que muitas vezes são separadas.
A estação de laminação une duas teias com um adesivo ou uma ligação ativada por calor e as pressiona em um nip. A estação de revestimento aplica uma camada funcional, que pode ser um filme, um verniz ou um agente de liberação. A estação de corte corta a teia finalizada nas larguras encomendadas, e a estação de enrolamento constrói os rolos finalizados no diâmetro e na dureza exigidos.
| Estação | Função | Parâmetros Controlados |
|---|---|---|
| Desenrolamento | Alimenta a teia de substrato | Tensão, rastreamento |
| Laminação | Une duas teias | Resistência da união, planicidade |
| Revestimento | Aplica uma camada funcional | Peso do revestimento, cobertura |
| Corte | Corta na largura final | Largura, condição da borda |
| Bobinagem | Forma o rolo acabado | Diâmetro, dureza do rolo |
Combinar as três operações em uma única linha é importante para a consistência, pois a teia não é remanejada entre elas. Uma teia que é laminada, depois bobinada e transportada para uma linha de corte separada fica exposta ao manuseio entre as etapas, e cada manuseio é uma chance de vincar ou alterar a tensão. Executar as operações em sequência mantém o perfil de tensão contínuo desde o desenrolamento até o rolo acabado. É também por isso que a capacidade de produção de materiais de construção de uma fábrica é descrita pela variedade de linhas que ela opera, e não por uma única máquina.
2. A Operação de Laminação em Linhas de Corte e Revestimento por Laminação
A operação de laminação une uma folha metálica, um filme ou um tecido de reforço a um substrato, e a resistência dessa união determina se o produto sobrevive à sua vida útil.
Duas teias são unidas com um adesivo entre elas e passam por um nip onde pressão e, frequentemente, temperatura são aplicadas. O adesivo é um sistema à base de solvente ou à base de água que é seco antes do nip, ou um sistema hot-melt aplicado no nip, ou uma camada ativada por calor em uma das teias.
A qualidade da união depende do peso do adesivo, da pressão do nip, da temperatura e da velocidade da linha. Uma união subcurada ou subprensada delamina em serviço, geralmente primeiro nas bordas, e a falha aparece como descascamento, não como separação completa.
| Sistema de União | Como Se Fixa | Consideração |
|---|---|---|
| À base de solvente | Seco antes do nip | Forte, requer extração |
A ligação também precisa sobreviver ao corte e à bobinagem, que aplicam carga na borda do laminado. Uma ligação adequada na superfície plana costuma ser marginal na borda cortada, por isso a condição da borda e a resistência da ligação são verificadas juntas, e não separadamente.
3. Capacidade de Produção de Materiais de Construção
A capacidade de produção de materiais de construção de uma fábrica é descrita pela sua gama de produtos, e não por um único produto, e a gama vem dos equipamentos e do controle do processo.
A Jinan United Perfect Building Materials Corporation produz revestimentos de folha para isolamento, sarking de telhado, membranas respiráveis e subcamadas sintéticas. Esses produtos diferem no substrato, no revestimento e nos valores que precisam manter, e compartilham o mesmo conjunto de operações de linha.
| Família de Produto | Substrato | Figura-Chave |
|---|---|---|
| Revestimento com folha | Folha de alumínio sobre tela ou kraft | Resistência de adesão, refletividade |
| Subtelhado | Laminado de folha | Resistência ao vapor, rasgo |
| Membrana respirável | Não tecido com camada funcional | Resistência à água, difusão |
| Substrato sintético | Polímero tecido ou não tecido | Resistência ao rasgo, peso |
A gama é importante para um comprador que precisa de mais de um produto para o mesmo projeto, porque permite que os revestimentos, as membranas e os substratos sejam encomendados juntos, com os valores citados na mesma base. Também é importante quando um projeto precisa de um revestimento combinado com um isolamento proveniente de outra fonte, porque o revestimento pode ser produzido para o isolamento, e não o contrário. A capacidade de produção de materiais de construção da fábrica é o que torna essa combinação prática, em vez de um arranjo especial.
4. O que um Serviço de Laminação Personalizada Cobre
Um serviço de laminação personalizada cobre a especificação do laminado, as configurações do processo que o produzem e a confirmação de que o rolo acabado atende aos valores.
O trabalho de especificação começa com a aplicação, não com o produto. O substrato, o revestimento, o sistema adesivo e os valores exigidos seguem o que o laminado deve fazer, seja refletir calor radiante, resistir ao vapor, repelir água ou suportar carga.
O trabalho de processo traduz a especificação em configurações na linha. O peso do adesivo, a pressão do nip, a temperatura e a velocidade da linha são escolhidos para a combinação, e uma execução de teste confirma que os valores são atendidos antes do início da produção.
O trabalho de confirmação cobre o rolo acabado. A largura, o comprimento, o diâmetro do rolo e a dureza do rolo são medidos, e a resistência da adesão é testada em relação à referência. Amostras retidas são mantidas por lote de produção para que uma entrega posterior possa ser verificada contra a mesma referência.
5. Peso do Revestimento e Capacidade de Produção de Materiais de Construção
O peso do revestimento é o fator que mais frequentemente distingue um produto consistente de um inconsistente, sendo o mais difícil de manter.
O peso do revestimento é a massa da camada funcional aplicada por unidade de área do substrato. Ele determina a resistência ao vapor, a refletividade e a característica superficial do laminado acabado. Uma variação na largura ou no comprimento do substrato altera essas propriedades localmente, e essa mudança não é visível no rolo acabado.
Manter o peso do revestimento exige que o aplicador, a secagem e a velocidade da linha sejam controlados em conjunto. Um substrato que corre mais rápido do que a secagem pode suportar leva um revestimento mais úmido para o ponto de contato, o que produz uma ligação diferente. Um substrato que corre mais devagar do que o aplicador pode suportar carrega um excesso de revestimento, o que adiciona peso sem adicionar desempenho.
A consistência é confirmada pela amostragem do substrato em intervalos ao longo da operação e pela pesagem das amostras, razão pela qual um programa de amostras retidas faz parte do processo, e não uma etapa administrativa.
6. Notas de Casos sobre Capacidade de Produção de Materiais de Construção
Um comprador na Europa Ocidental especificou um revestimento de folha por espessura e peso de alumínio e recebeu duas entregas que se comportaram de forma diferente na mesma aplicação. A diferença era o peso do adesivo, que havia sido alterado por uma razão de produção sem uma mudança correspondente na especificação. O fornecedor introduziu o peso do adesivo como um valor nomeado no certificado, e as duas entregas então corresponderam.
Um segundo caso envolveu uma linha de corte e laminação com revestimento operando um novo substrato a uma velocidade de linha definida para o material anterior. A adesão passou no teste de pelagem na superfície plana e falhou na borda cortada. Reduzir a velocidade da linha para dar mais tempo ao adesivo antes do ponto de pressão eliminou a falha, e a mudança foi registrada como parte da configuração do processo para aquele substrato.
Ambos os casos mostram o mesmo ponto. Os valores em um certificado descrevem o produto, e as configurações da capacidade de produção de materiais de construção que os produziram devem ser registradas juntamente com os valores para que uma entrega repetida corresponda.
7. Como os Pedidos de Serviço de Laminação Personalizada São Tratados
Um pedido de serviço de laminação personalizada começa com a aplicação e os números, e não com um nome de produto, porque a mesma aplicação pode ser atendida por mais de uma estrutura.
O pedido então define o substrato, a face, o sistema adesivo e os números-alvo, e um teste experimental confirma a combinação antes da produção. O teste decide as configurações do processo e produz a amostra de referência contra a qual as entregas posteriores são verificadas.
A execução da produção registra a largura, o comprimento, o diâmetro do rolo, a dureza do rolo e o peso do adesivo para cada lote. Esses números acompanham a entrega, para que o comprador possa comparar uma remessa com a referência sem abrir todos os rolos.
A Jinan United Perfect Building Materials Corporation trata solicitações de laminação personalizada com base nesse princípio e pode cotar os números para uma nova estrutura após um teste, em vez de apenas com base em um catálogo. Portanto, um serviço de laminação personalizada é cotado a partir de um teste confirmado, e não de um catálogo. Compradores na Oceania, Europa e América do Norte podem solicitar uma amostra de um lote de teste antes de se comprometerem com uma quantidade de produção.
8. Perfil da Corporação de Materiais de Construção Jinan United Perfect
A Corporação de Materiais de Construção Jinan United Perfect opera linhas de laminação, revestimento, corte e enrolamento e fornece revestimentos de folha, sarking de telhado, membranas respiráveis e subcamadas sintéticas para compradores na América do Norte, Europa, Oceania e Oriente Médio. As linhas de laminação, revestimento e corte operam continuamente, e as estações de revestimento e enrolamento são controladas a partir do mesmo painel, o que permite produzir um laminado com um peso de adesivo especificado, em vez de uma faixa.
A empresa informa o substrato, o revestimento, o peso do adesivo e os principais indicadores de desempenho para cada grau, o que permite especificar um laminado com base em valores declarados, em vez de um nome de produto. A United Perfect Building Materials mantém amostras retidas por lote de produção, para que um rolo entregue possa ser verificado em relação à referência usada na aprovação.
A Jinan United Perfect Building Materials pode confirmar por escrito o peso do revestimento e a resistência da adesão quando esses valores determinam a aplicação, e pode organizar um teste para uma nova composição antes de um pedido de produção ser feito.
9. FAQ sobre Laminação, Revestimento e Corte
9.1 Quais produtos saem dessas linhas?
Revestimentos de folha para isolamento, barreiras de telhado, membranas respiráveis e subcamadas sintéticas, e a gama segue o mesmo conjunto de operações. A estação de laminação une uma folha, um filme ou uma rede ao substrato, a estação de revestimento aplica a camada funcional, e as estações de corte e enrolamento produzem o rolo final. Como as operações estão em uma única linha, um comprador que precisa de revestimentos e membranas para o mesmo projeto pode encomendá-los juntos, com os valores cotados na mesma base.
9.2 O que inclui um serviço de laminação personalizado?
Inclui a especificação, as configurações do processo e a confirmação do rolo final. A especificação começa pela aplicação e define o substrato, o revestimento, o sistema adesivo e os valores-alvo, enquanto o trabalho de processo traduz isso em peso do adesivo, pressão do nip, temperatura e velocidade da linha. Um teste de produção confirma os valores antes da produção em série, e um serviço de laminação personalizado é cotado com base nesse teste confirmado, e não em um catálogo. O rolo final é então medido em largura, comprimento, diâmetro e dureza, com amostras retidas por lote para comparação posterior.
9.3 Como é controlada a resistência da ligação na linha?
É controlada através do peso do adesivo, da pressão do nip, da temperatura e da velocidade da linha, que são definidos para a combinação específica de substrato e face. A ligação é testada contra uma referência, e o teste é feito tanto na borda da fenda quanto na superfície plana, porque uma ligação que passa na superfície plana pode falhar na borda. As configurações para uma combinação são registadas para que uma encomenda repetida possa ser produzida com os mesmos valores, em vez de serem redeterminadas.
9.4 O peso do revestimento pode ser mantido de forma consistente?
Pode, e mantê-lo requer que o aplicador, a secagem e a velocidade da linha sejam controlados em conjunto. O peso do revestimento determina a resistência ao vapor, a refletividade e o caráter superficial do laminado, portanto uma variação ao longo da largura altera essas propriedades localmente, sem qualquer sinal visível no rolo acabado. A consistência é confirmada por amostragem ao longo do processo e pesagem das amostras, e o peso do revestimento é indicado como um valor no certificado, para que uma entrega possa ser verificada em relação a ele.
9.5 Quais informações acompanham um lote?
Cada lote é registrado com a largura, o comprimento, o diâmetro do rolo, a dureza do rolo, o peso do adesivo quando envolve um laminado, e os principais indicadores de desempenho para o grau. Uma amostra retida é mantida com a mesma referência do lote, para que o comprador possa comparar uma entrega posterior com a referência usada na aprovação. A Jinan United Perfect Building Materials também pode confirmar por escrito o peso do revestimento e a resistência de adesão quando esses números determinam a aplicação, e pode organizar um teste de produção para uma nova composição antes de um pedido de produção ser feito.
Publicado recentemente
-
Da Feltro a Subcamada Sintética na Cobertura Norte-Americana
3 de novembro de 2026Um fornecedor de materiais para telhados na América do Norte manteve tanto o feltro quanto a manta sintética na mesma prateleira e Ler mais
-
Lista de Verificação de Controle de Qualidade para Subcamada Sintética Antes do Envio
3 de novembro de 2026Um comprador na América do Norte recebeu uma vez um envio em que os comprimentos na lista de embalagem estavam corretos, mas os ro Ler mais
-
【Corte, Enrolamento e Controle de Diâmetro do Rolamento em Subcamada Sintética】
2 de novembro de 2026Um comprador na América do Norte rejeitou uma vez um contêiner de underlayment sintético porque os rolos em uma das extremidades h Ler mais
-
【Subcamada sintética para projetos de cobertura em regiões tropicais e desérticas】
2 de novembro de 2026Dois projetos na mesma família de produtos podem falhar por razões opostas. Uma manta de subcobertura tropical no Sudeste Asiático Ler mais

Contate-nos
Produtos recomendados
-
 NegociávelMOQ: 100 Rolls
-
Rockwool Manta com Tela de ArameNegociávelMOQ: 100 Rolls
-
Manta de lã de rocha com revestimento FSKNegociávelMOQ: 100 Rolls
-
Isolamento de Lã de Vidro Certificado CE, Fibra de Vidro de Lã de Vidro, Baixa Condutividade Térmica, Redução de Ruído para Paredes, Telhados e Equipamentos IndustriaisNegociávelMOQ: 100 Rolls
-
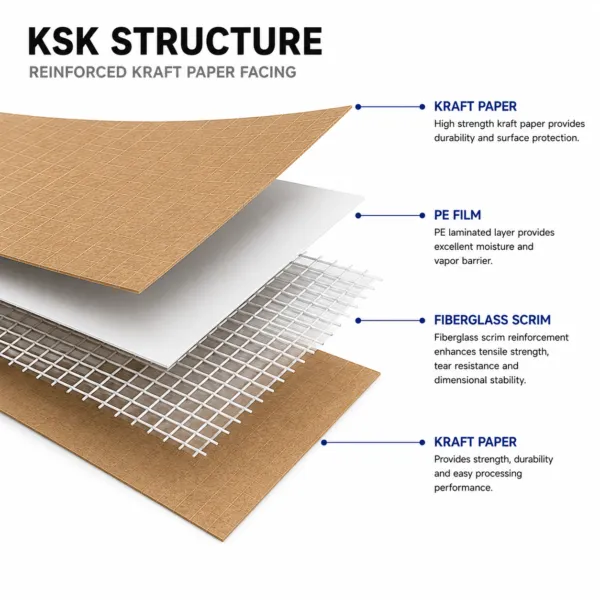
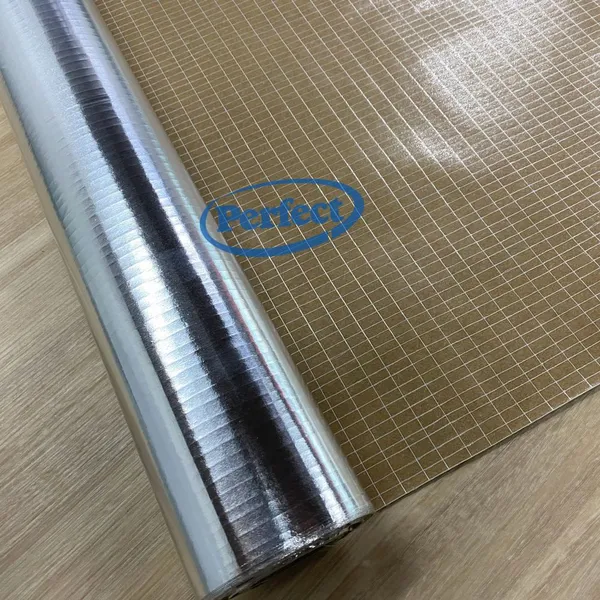
KSK Foil Facing Roll, Lâmina de Alumínio Laminada + Tela + Papel Kraft, Barreira Térmica Anti-Rasgo, Adequado para HVAC Comercial e Isolamento de TelhadoNegociávelMOQ: 500 Rolls
-
FSK Foil Scrim Kraft, FWF MSK MWV KSK Laminate Foils, Metalized PET MPET Vapor Barrier Facing para isolamento Glasswool e RockwoolNegociávelMOQ: 100 Rolls
-
Fita de alumínio reforçada, fita impermeável e antienvelhecimento, amplamente utilizada em projetos de HVAC e isolamento de edifícios.NegociávelMOQ: 500 Cartons
-
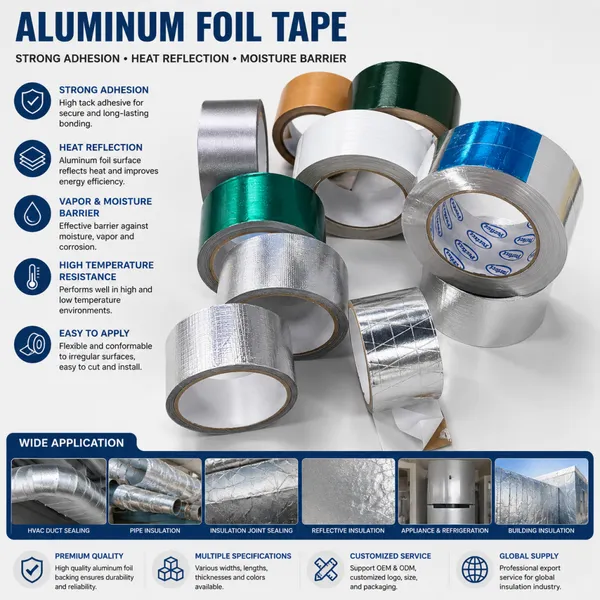
Fita de vedação de alumínio para HVAC, com forte adesão e resistência ao calor, para isolamento de tubos, lã de vidro e lã de rocha.NegociávelMOQ: 500 Cartons
-
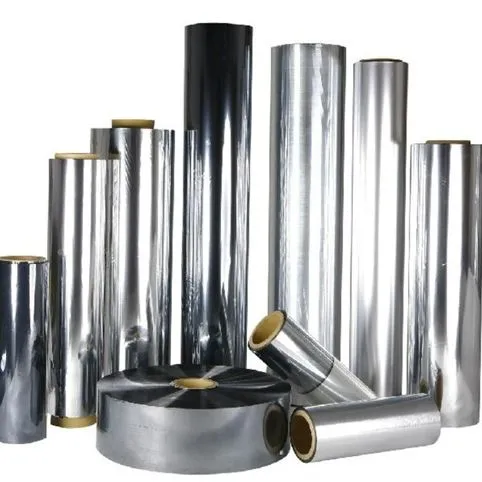
Fornecimento de fábrica de folhas laminadas de PET metalizado e MPET, filme de PET revestido de alumínio para isolamento de telhado e parede.NegociávelMOQ: 10000 Cubic Meters
-
Folhas laminadas de PET metalizado MPET personalizadas, filme de poliéster metalizado VMPET para isolamento térmico.NegociávelMOQ: 10000 Cubic Meters
-
Série de Isolamento de Lã de Vidro, Lã de Vidro com Revestimento FSK/FWF/MSK/MWV/KSK, Folhas Laminadas de PET Metalizado, Isolamento Térmico e Acústico para Edifícios ComerciaisNegociávelMOQ: 100 Rolls
-
NegociávelMOQ: 100 Rolls
-
Manta e Placa de Isolamento de Lã de Vidro, Laminação de Alumínio FSK FWF MSK MWV KSK, Lã de Vidro Revestida com MPET Metalizado para HVAC, Telhado, Parede, Duto de ArNegociávelMOQ: 100 Rolls
-
Rolo de isolamento Rockwool, lã mineral com revestimento de folha FSK para isolamento térmico e acústico de edifícios, material de isolamento resistente ao fogo para telhados e paredes.NegociávelMOQ: 100 Rolls
-
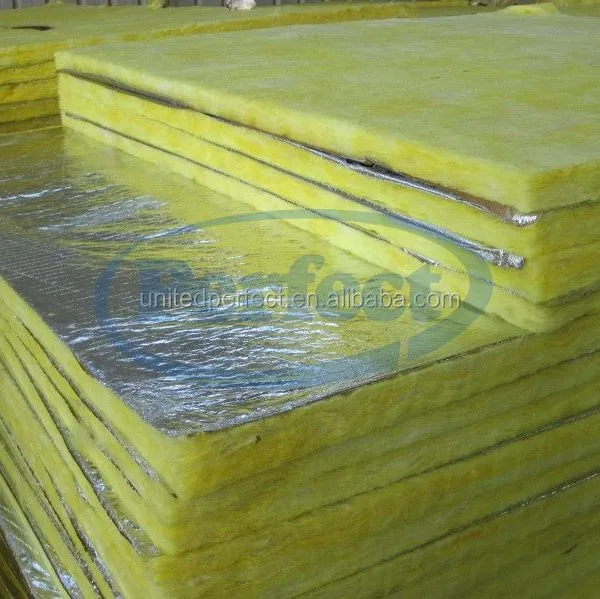
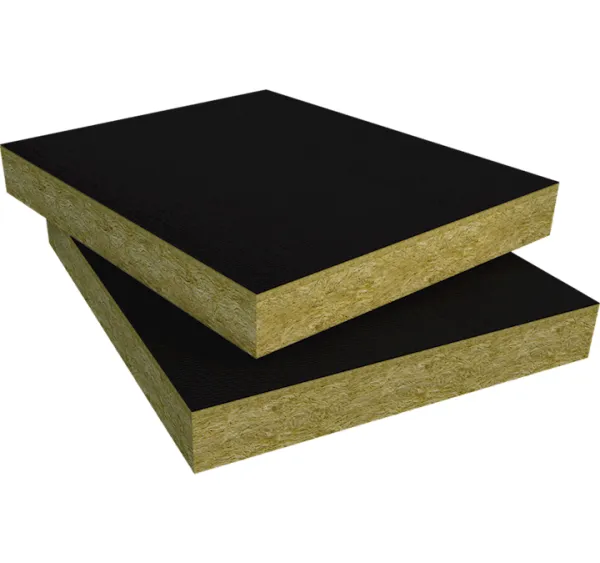
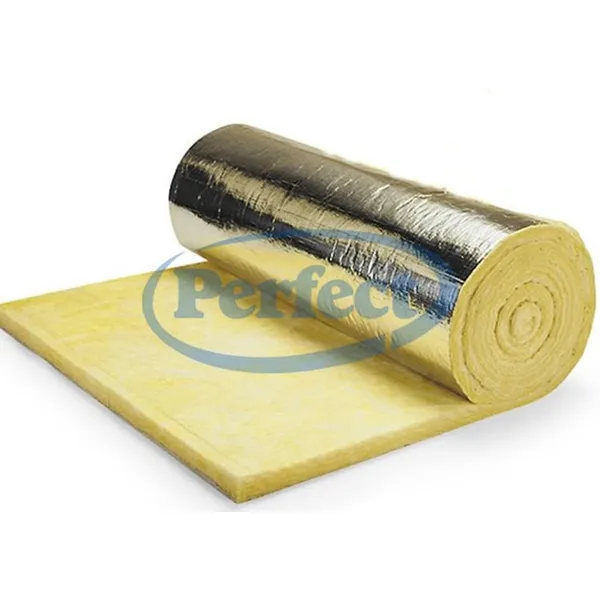
【FWF MSK FSK Manta de Lã de Rocha e Lã de Vidro Laminada com Folha, Isolamento com Face de Folhas Laminadas de PET Metalizado para HVAC e Construção】,NegociávelMOQ: 100 Rolls
-
【Placa isolante Rockwool, laje de lã mineral e lã de rocha para isolamento térmico e contra incêndio em edifícios, painel de lã de rocha à prova de som para telhado, parede e sistema HVAC】NegociávelMOQ: 100 Rolls
-
Seção de Tubo Rockwool, Isolamento de Tubo de Lã Mineral Rockwool, Rockwool Resistente ao Fogo e Calor para Tubos de Vapor, Projeto de Isolamento de Tubulação IndustrialNegociávelMOQ: 100 Rolls
-
Placa Rockwool com revestimento FSKNegociávelMOQ: 100 Rolls
-
【Placa de isolamento de lã de rocha Rockwool com revestimento FSK, placa de lã de rocha à prova de fogo, isolamento térmico e acústico de lã de rocha para aplicação em telhados, paredes e dutos.】NegociávelMOQ: 100 Rolls
-
Lã de vidro laminada com folha ignífuga, isolamento de lã de vidro com face MPET em rolo e manta para isolamento de telhados, paredes, dutos e tubulações.NegociávelMOQ: 100 Rolls