
 Licença Comercial
【Corte, Enrolamento e Controle de Diâmetro do Rolamento em Subcamada Sintética】
Um comprador na América do Norte rejeitou uma vez um contêiner de underlayment sintético porque os rolos em uma das extremidades haviam sido achatados em formato oval durante o transporte. O material estava íntegro e a largura estava correta. A tensão de enrolamento do underlayment havia sido definida muito baixa, então os rolos não tinham rigidez suficiente no núcleo para manter sua forma sob carga.
As operações finais em uma linha de underlayment sintético são corte, enrolamento e manuseio dos rolos, e elas determinam como o produto chega, em vez de como ele se comporta no telhado. O controle de corte do underlayment define a largura e a qualidade das bordas, a tensão de enrolamento do underlayment define como o rolo mantém sua forma, e o diâmetro do rolo de underlayment define o manuseio e a embalagem. Este artigo explica o que cada etapa controla e como as três interagem.
1. Controle de Corte do Underlayment na Linha
O controle de corte do underlayment é a operação que corta o tecido de largura total nas larguras finais dos rolos, e define tanto a precisão da largura quanto a condição das bordas.
Uma estação de corte longitudinal carrega um conjunto de lâminas circulares ou um arranjo de cisalhamento, e o material passa por ela na velocidade da linha. As lâminas aparam as bordas e dividem o material em tiras mais estreitas, cada uma sendo então enrolada em um rolo acabado.
Duas coisas podem dar errado no corte. A primeira é um erro de largura, que aparece quando as posições das lâminas se desviam ou quando o material vagueia pela linha. A segunda é um defeito de borda, que aparece quando o corte é feito por esmagamento em vez de cisalhamento, deixando uma borda irregular ou selada por calor.
| Método de Corte | Resultado da Borda | Adequação |
|---|---|---|
| Corte por cisalhamento | Limpo, quadrado | Materiais tecidos e laminados |
| Corte por esmagamento | Comprimido, irregular | Materiais macios, uso limitado |
| Faca quente | Selado, com contas | Materiais termoplásticos |
| Corte por risco | Linha fina, baixo pó | Filmes finos |
Uma borda limpa importa mais do que parece. Uma borda irregular prende durante a instalação e inicia um rasgo, e o rasgo se propaga mais em um material tecido do que em um feltro, porque as fibras carregam a carga ao longo da folha. Uma borda com contas de faca quente dá uma linha limpa e pode enrijecer a borda, o que ajuda o rolo a manter sua forma.
2. Tensão de Enrolamento do Underlayment e Qualidade do Rolo
A tensão de enrolamento do underlayment é a carga aplicada ao material durante o enrolamento, e ela determina a densidade e a estabilidade do rolo final.
A tensão deve ser suficiente para enrolar um rolo firme que mantenha sua forma, e baixa o suficiente para que o material não seja esticado além de seu limite elástico. Uma tensão muito baixa produz um rolo macio que se deforma ou achata sob carga. Uma tensão muito alta estica o material e deixa tensão residual no rolo, que relaxa conforme o rolo envelhece e causa folga ou ondulação na instalação.
| Configuração de Tensão | Resultado do Rolo | Sintoma no Local |
|---|---|---|
| Muito baixa | Macio, solto | Rolos ovais, telescopagem |
| Correta | Firme, uniforme | Rolos mantêm forma, assentam planos |
| Muito alta | Duro, esticado | Ondulações, bordas curvadas |
| Variável | Densidade irregular | Camadas frouxas, mau rastreamento |
A tensão também precisa diminuir gradualmente conforme o rolo aumenta. As camadas externas de um rolo são enroladas em uma circunferência maior, e uma tensão constante aplica uma pressão menor por unidade de área na parte externa do que no núcleo. Um controle de redução diminui a tensão à medida que o diâmetro cresce, o que mantém a tensão interna uniforme em todo o rolo.
Essa redução é o motivo pelo qual o controle de enrolamento geralmente está vinculado ao diâmetro, em vez de ser definido como um valor fixo. Uma linha que enrola com tensão constante produz um rolo apertado no núcleo e solto na parte externa, e o rolo então achata nas camadas externas durante o transporte.
3. Diâmetro do Rolo de Substrato e Embalagem
O diâmetro do rolo de substrato é o valor que conecta o corte e o enrolamento, e determina tanto o manuseio quanto a embalagem.
O diâmetro resulta do comprimento enrolado, da espessura do material e da densidade do enrolamento. Um rolo mais longo com a mesma espessura e densidade produz um diâmetro maior, e um enrolamento mais firme produz um diâmetro ligeiramente menor.
| Diâmetro do Rolo | Manuseio | Uso Típico |
|---|---|---|
| Pequeno | Uma pessoa carrega | Reparos de telhado, áreas pequenas |
| Médio | Carregamento por duas pessoas | Telhados residenciais |
| Grande | Elevação mecânica | Comercial, fornecimento em massa |
| Extragrande | Palete ou empilhadeira | Envios em contêiner |
O diâmetro também determina como os rolos são embalados. Um contêiner carregado com rolos de grande diâmetro usa o volume de forma menos eficiente do que um carregado com rolos médios, porque o perfil redondo deixa espaços entre os rolos. Um diâmetro que corresponde às dimensões do contêiner reduz o volume desperdiçado e mantém os rolos mais firmes, o que reduz o movimento durante o transporte.
O diâmetro do rolo deve, portanto, ser acordado na fase do pedido. Um comprador que especifica um comprimento sem diâmetro deixa a linha escolher um diâmetro que atenda à linha em vez do envio.
4. Por que a Tensão de Enrolamento da Subcamada Causa Defeitos nos Rolos
A maioria dos defeitos de rolo que aparecem no local do comprador remonta à etapa de enrolamento, e não ao material, e o padrão do defeito identifica a causa.
Um rolo que foi achatado em formato oval indica que a rigidez enrolada era muito baixa para a carga. A rigidez vem da tensão e do núcleo, e um enrolamento macio com núcleo fino achata primeiro. O remédio é uma tensão mais alta e um núcleo mais firme, em vez de um material mais pesado.
Um rolo que telescopou, com as camadas internas projetando-se além das externas, indica tensão irregular ou uma mudança na tensão durante o enrolamento. O mesmo sintoma aparece quando a largura da teia varia, porque as camadas não se alinham.
Rugas e ondulações nas bordas presentes no rolo indicam tensão excessiva, que esticou a teia e a deixou tensionada. A tensão relaxa com o tempo, e a folha então fica frouxa em vez de plana, e as voltas se abrem no topo.
Os três defeitos são distintos, e cada um aponta para uma correção diferente. Um fornecedor que relata um defeito de rolo sem nomear qual dos três é não diagnosticou o problema.
5. Notas de Caso sobre o Controle de Corte do Revestimento de Base
Um comprador na América do Norte recebeu uma remessa na qual uma extremidade do contêiner tinha rolos ovais e a outra extremidade tinha rolos íntegros. Os rolos ovais eram os que estavam carregados contra a parede do contêiner, onde a pressão lateral era mais alta. A tensão de enrolamento havia sido definida baixa para todo o pedido, e os rolos sob carga deformaram enquanto o restante permaneceu redondo. Aumentar a tensão para o próximo pedido resolveu o problema na linha, e não na embalagem.
Um segundo pedido mostrou rugas ao longo de uma borda de cada rolo. A causa era uma lâmina de corte levemente desviada, que produzia uma borda mais pesada que enrolava com mais tensão do que o restante do tecido. Reajustar a lâmina e confirmar a largura removeu a ruga, e as configurações de enrolamento permaneceram inalteradas.
Ambos os casos mostram que o rolo e o corte interagem. Um defeito na superfície do rolo pode originar-se na lâmina, e não no enrolador, e o diagnóstico deve verificar ambas as etapas.
6. Manutenção da Consistência do Diâmetro do Rolo de Substrato
A consistência do diâmetro do rolo de substrato em um pedido é importante para um comprador que manuseia os rolos por máquina ou os embala em um padrão fixo de contêiner.
O diâmetro varia com o comprimento, a espessura e a densidade de enrolamento, e todos os três fatores precisam ser controlados para produzir rolos do mesmo tamanho. Uma variação na espessura da manta de um lote de produção para o próximo altera o diâmetro no mesmo comprimento, e a diferença é visível no palete.
Medir o diâmetro no final de cada rolo e registrá-lo contra o lote de produção é o controle prático. Isso permite que o comprador compare uma entrega com a referência usada na aprovação e detecta um desvio antes do envio, em vez de depois que ele chega.
O diâmetro deve ser declarado como uma tolerância, em vez de um valor único. Um diâmetro nominal com uma faixa de tolerância permite que a linha trabalhe dentro de sua capacidade de processo, dando ao comprador um rolo que se ajusta ao palete e ao contêiner.
7. Especificação da Tensão de Enrolamento e do Tamanho do Rolo do Underlayment
Indique o comprimento, a largura e o diâmetro nominal do rolo em conjunto, e forneça uma tolerância para cada um. Um comprimento sem diâmetro deixa a embalagem para a linha.
Indique a condição de borda necessária e exija uma borda cortada ou selada, em vez de uma borda esmagada. A borda é a parte da folha que é mais manuseada e rasga primeiro.
Indique a dureza do rolo ou a deformação máxima sob carga, onde os rolos serão empilhados em um contêiner. Um valor de dureza traduz a tensão de enrolamento em algo que o comprador pode verificar na chegada.
Indique o tipo de núcleo e o diâmetro do núcleo, pois eles carregam parte da rigidez do rolo. Um núcleo fino em um rolo de grande diâmetro achata primeiro, independentemente da tensão.
8. Controle de Corte e Perfil do Fornecedor de Enrolamento do Underlayment
A United Perfect Building Materials, parte da Jinan United Perfect Building Materials Corporation, produz underlayment sintético em linhas que incluem corte, enrolamento e manuseio de rolos, e fornece compradores na América do Norte. A empresa registra a largura, a tensão e o diâmetro do rolo para cada lote de produção, o que permite que o controle de corte do underlayment e a tensão de enrolamento do underlayment sejam confirmados em relação à referência usada na aprovação.
A Jinan United Perfect Building Materials mantém amostras retidas por lote de produção, portanto, um rolo entregue pode ser verificado em relação à referência. Os compradores que especificam o diâmetro do rolo de underlayment para um embarque em contêiner podem indicar um diâmetro nominal com tolerância e receber rolos que se embalam em um padrão consistente. A United Perfect também pode confirmar por escrito a condição da borda e a dureza do rolo quando os rolos forem empilhados durante o transporte.
9. Perguntas Frequentes sobre Corte Longitudinal e Bobinamento de Underlayment
9.1 Por que meus rolos de underlayment chegam ovais?
Um rolo oval indica que a rigidez de enrolamento era muito baixa para a carga que suportou. A rigidez vem da tensão de bobinamento do underlayment e do núcleo, portanto, um enrolamento macio com núcleo fino achata-se primeiro, e os rolos que foram carregados com mais peso deformam-se antes dos demais. O material geralmente está íntegro e a largura está correta. A correção é uma tensão maior e um núcleo mais firme na linha de produção, em vez de uma mudança de material, e a correção deve ser solicitada para o próximo pedido.
9.2 O que causa rugas em um rolo de bobina?
As rugas geralmente indicam tensão excessiva, que esticou o material além do seu limite elástico e deixou deformação no rolo. Essa deformação relaxa com o tempo e a folha fica frouxa em vez de plana. Uma segunda causa é uma variação de largura no corte, que faz uma borda enrolar mais apertada que a outra e produz uma ruga ao longo dessa borda. As duas têm soluções diferentes, então a ruga deve ser verificada em relação ao registro de largura e à configuração de tensão antes de fazer um ajuste.
9.3 Como o diâmetro do rolo é controlado?
O diâmetro segue do comprimento enrolado, da espessura do material e da densidade do enrolamento, então manter esses três estáveis produz rolos do mesmo tamanho. A densidade do enrolamento é definida pela tensão de enrolamento da camada de base, e o comprimento e a espessura vêm do material e do pedido. Medir o diâmetro do rolo de base no final de cada rolo e registrá-lo em relação ao lote é o controle prático, e isso detecta um desvio antes que os rolos sejam embalados, em vez de depois que eles chegam.
9.4 O corte afeta a qualidade do rolo?
Sim, e mais do que aparenta. Uma borda irregular ou esmagada prende durante o enrolamento e a instalação, e inicia um rasgo que se propaga ao longo da folha. Uma borda mais grossa ou com relevo enrola com mais tensão do que o resto da teia, o que produz uma ruga ou um rolo irregular. Um corte limpo ou uma borda selada dá ao rolo um perfil uniforme e dá ao instalador uma borda que resiste ao rasgo, portanto a condição do corte faz parte da qualidade do rolo, não uma preocupação separada.
9.5 O que devo especificar ao pedir rolos?
Especifique o comprimento, a largura e o diâmetro nominal do rolo de base juntos, e forneça uma tolerância para cada um. Especifique a condição de borda necessária e peça um corte ou uma borda selada em vez de uma esmagada. Quando os rolos forem empilhados em um contêiner, especifique um valor de dureza do rolo ou uma deformação máxima para que a tensão de enrolamento possa ser ajustada adequadamente. Especifique também o tipo e o diâmetro do núcleo, pois o núcleo suporta parte da rigidez do rolo sob carga.
Publicado recentemente
-
Da Feltro a Subcamada Sintética na Cobertura Norte-Americana
3 de novembro de 2026Um fornecedor de materiais para telhados na América do Norte manteve tanto o feltro quanto a manta sintética na mesma prateleira e Ler mais
-
Lista de Verificação de Controle de Qualidade para Subcamada Sintética Antes do Envio
3 de novembro de 2026Um comprador na América do Norte recebeu uma vez um envio em que os comprimentos na lista de embalagem estavam corretos, mas os ro Ler mais
-
【Subcamada sintética para projetos de cobertura em regiões tropicais e desérticas】
2 de novembro de 2026Dois projetos na mesma família de produtos podem falhar por razões opostas. Uma manta de subcobertura tropical no Sudeste Asiático Ler mais
-
Subcamada Sintética para Telhados Comerciais em Regiões Frias e Ventosas
2 de novembro de 2026Um empreiteiro de telhados em uma região fria da América do Norte instalou uma vez uma manta de subcobertura comercial em pleno in Ler mais

Contate-nos
Produtos recomendados
-
 NegociávelMOQ: 100 Rolls
-
Rockwool Manta com Tela de ArameNegociávelMOQ: 100 Rolls
-
Manta de lã de rocha com revestimento FSKNegociávelMOQ: 100 Rolls
-
Isolamento de Lã de Vidro Certificado CE, Fibra de Vidro de Lã de Vidro, Baixa Condutividade Térmica, Redução de Ruído para Paredes, Telhados e Equipamentos IndustriaisNegociávelMOQ: 100 Rolls
-
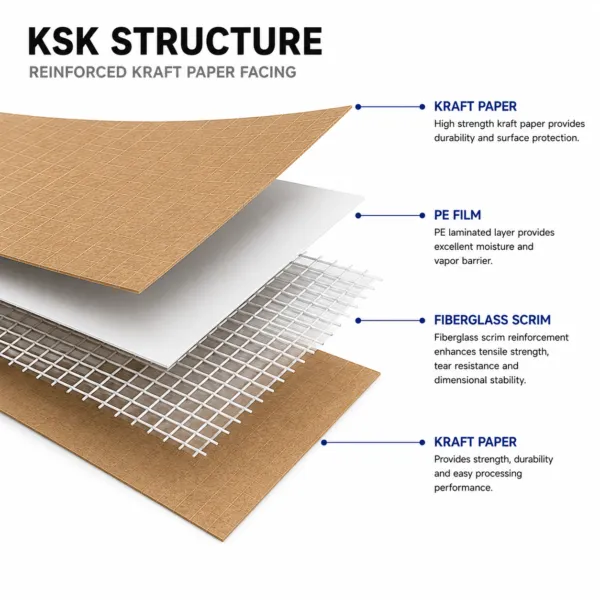
KSK Foil Facing Roll, Lâmina de Alumínio Laminada + Tela + Papel Kraft, Barreira Térmica Anti-Rasgo, Adequado para HVAC Comercial e Isolamento de TelhadoNegociávelMOQ: 500 Rolls
-
FSK Foil Scrim Kraft, FWF MSK MWV KSK Laminate Foils, Metalized PET MPET Vapor Barrier Facing para isolamento Glasswool e RockwoolNegociávelMOQ: 100 Rolls
-
Fita de alumínio reforçada, fita impermeável e antienvelhecimento, amplamente utilizada em projetos de HVAC e isolamento de edifícios.NegociávelMOQ: 500 Cartons
-
Fita de vedação de alumínio para HVAC, com forte adesão e resistência ao calor, para isolamento de tubos, lã de vidro e lã de rocha.NegociávelMOQ: 500 Cartons
-
Fornecimento de fábrica de folhas laminadas de PET metalizado e MPET, filme de PET revestido de alumínio para isolamento de telhado e parede.NegociávelMOQ: 10000 Cubic Meters
-
Folhas laminadas de PET metalizado MPET personalizadas, filme de poliéster metalizado VMPET para isolamento térmico.NegociávelMOQ: 10000 Cubic Meters
-
Série de Isolamento de Lã de Vidro, Lã de Vidro com Revestimento FSK/FWF/MSK/MWV/KSK, Folhas Laminadas de PET Metalizado, Isolamento Térmico e Acústico para Edifícios ComerciaisNegociávelMOQ: 100 Rolls
-
NegociávelMOQ: 100 Rolls
-
Manta e Placa de Isolamento de Lã de Vidro, Laminação de Alumínio FSK FWF MSK MWV KSK, Lã de Vidro Revestida com MPET Metalizado para HVAC, Telhado, Parede, Duto de ArNegociávelMOQ: 100 Rolls
-
Rolo de isolamento Rockwool, lã mineral com revestimento de folha FSK para isolamento térmico e acústico de edifícios, material de isolamento resistente ao fogo para telhados e paredes.NegociávelMOQ: 100 Rolls
-
【FWF MSK FSK Manta de Lã de Rocha e Lã de Vidro Laminada com Folha, Isolamento com Face de Folhas Laminadas de PET Metalizado para HVAC e Construção】,NegociávelMOQ: 100 Rolls
-
【Placa isolante Rockwool, laje de lã mineral e lã de rocha para isolamento térmico e contra incêndio em edifícios, painel de lã de rocha à prova de som para telhado, parede e sistema HVAC】NegociávelMOQ: 100 Rolls
-
Seção de Tubo Rockwool, Isolamento de Tubo de Lã Mineral Rockwool, Rockwool Resistente ao Fogo e Calor para Tubos de Vapor, Projeto de Isolamento de Tubulação IndustrialNegociávelMOQ: 100 Rolls
-
Placa Rockwool com revestimento FSKNegociávelMOQ: 100 Rolls
-
【Placa de isolamento de lã de rocha Rockwool com revestimento FSK, placa de lã de rocha à prova de fogo, isolamento térmico e acústico de lã de rocha para aplicação em telhados, paredes e dutos.】NegociávelMOQ: 100 Rolls
-
Lã de vidro laminada com folha ignífuga, isolamento de lã de vidro com face MPET em rolo e manta para isolamento de telhados, paredes, dutos e tubulações.NegociávelMOQ: 100 Rolls