
 Licence Commerciale
Découpe de sous-couche synthétique, enroulage et contrôle du diamètre des rouleaux
Un acheteur en Amérique du Nord a un jour refusé un conteneur de sous-couche synthétique parce que les rouleaux, à une extrémité, s'étaient aplatis en forme ovale pendant le transport. Le matériau était sain et la largeur était correcte. La tension d'enroulement de la sous-couche avait été réglée trop basse, de sorte que les rouleaux manquaient de rigidité centrale pour conserver leur forme sous charge.
Les opérations finales sur une ligne de sous-couche synthétique sont le refendage, l'enroulement et la manutention des rouleaux, et elles déterminent comment le produit arrive plutôt que comment il se comporte sur le toit. Le contrôle du refendage de la sous-couche définit la largeur et la qualité des bords, la tension d'enroulement de la sous-couche définit comment le rouleau conserve sa forme, et le diamètre du rouleau de sous-couche définit la manutention et l'emballage. Cet article explique ce que chaque étape contrôle et comment les trois interagissent.
1. Contrôle du refendage de la sous-couche sur la ligne
Le contrôle du refendage de la sous-couche est l'opération qui coupe la bande pleine largeur en largeurs de rouleaux finis, et il définit à la fois la précision de la largeur et l'état des bords.
Une station de refendage est équipée d'un jeu de lames circulaires ou d'un dispositif de cisaillement, et la bande la traverse à la vitesse de la ligne. Les lames rognent les bords et divisent la bande en bandes plus étroites, chacune étant ensuite enroulée en rouleau fini.
Deux problèmes peuvent survenir lors du refendage. Le premier est une erreur de largeur, qui apparaît lorsque les positions des lames dérivent ou lorsque la bande se déplace latéralement sur la ligne. Le second est un défaut de bord, qui apparaît lorsque la coupe est effectuée par écrasement plutôt que par cisaillement, laissant un bord irrégulier ou thermoscellé.
| Méthode de refendage | Résultat du bord | Adaptabilité |
|---|---|---|
| Coupe par cisaillement | Propre, droit | Bandes tissées et stratifiées |
| Coupe par écrasement | Comprimé, irrégulier | Bandes souples, usage limité |
| Couteau chaud | Scellé, perlé | Bandes thermoplastiques |
| Coupe par rainage | Ligne fine, faible poussière | Films minces |
Un bord propre importe plus qu'il n'y paraît. Un bord irrégulier s'accroche lors de l'installation et initie une déchirure, qui se propage davantage dans une bande tissée que dans un feutre, car les fibres portent la charge le long de la feuille. Un bord perlé au couteau chaud donne une ligne nette et peut rigidifier le bord, ce qui aide le rouleau à conserver sa forme.
2. Tension d'enroulement de la sous-couche et qualité du rouleau
La tension d'enroulement de la sous-couche est la charge appliquée sur la bande lors de son enroulement, et elle détermine la densité et la stabilité du rouleau fini.
La tension doit être suffisante pour enrouler un rouleau ferme qui conserve sa forme, et assez faible pour que la bande ne soit pas étirée au-delà de sa limite élastique. Une tension trop faible produit un rouleau mou qui se télescope ou s'aplatit sous charge. Une tension trop élevée étire la bande et laisse une contrainte résiduelle dans le rouleau, qui se relâche avec le vieillissement du rouleau et produit une feuille détendue ou froissée lors de l'installation.
| Réglage de la tension | Résultat du rouleau | Symptôme sur site |
|---|---|---|
| Trop faible | Mou, lâche | Rouleaux ovales, télescopage |
| Correct | Ferme, uniforme | Les rouleaux conservent leur forme, se posent à plat |
| Trop élevé | Dur, contraint | Froissements, bords recourbés |
| Variable | Densité inégale | Spires molles, mauvais suivi |
La tension doit également diminuer progressivement à mesure que le rouleau se constitue. Les couches extérieures d'un rouleau sont enroulées sur une circonférence plus grande, et une tension constante applique une contrainte par unité de surface plus faible à l'extérieur qu'au cœur. Un contrôle de conicité réduit la tension à mesure que le diamètre augmente, ce qui maintient la contrainte d'enroulement uniforme sur tout le rouleau.
Cette conicité est la raison pour laquelle le contrôle d'enroulement est généralement lié au diamètre plutôt que défini à une valeur fixe. Une ligne qui enroule à tension constante produit un rouleau serré au cœur et lâche à l'extérieur, et le rouleau s'aplatit alors au niveau des couches extérieures pendant le transport.
3. Diamètre du rouleau de sous-couche et emballage
Le diamètre du rouleau de sous-couche est le facteur qui relie le refendage et l'enroulement, et il détermine à la fois la manutention et l'emballage.
Le diamètre découle de la longueur enroulée, de l'épaisseur de la bande et de la densité de l'enroulement. Un rouleau plus long, à épaisseur et densité égales, produit un diamètre plus grand, et un enroulement plus ferme produit un diamètre légèrement plus petit.
| Diamètre du rouleau | Manutention | Utilisation typique |
|---|---|---|
| Petit | Porté par une personne | Réparations de toiture, petites surfaces |
| Moyen | Porté à deux personnes | Toiture résidentielle |
| Grand | Levage mécanique | Commercial, approvisionnement en gros |
| Très grand | Palette ou chariot élévateur | Expéditions en conteneur |
Le diamètre détermine également la manière dont les rouleaux sont emballés. Un conteneur chargé de rouleaux de grand diamètre utilise le volume moins efficacement qu’un conteneur chargé de rouleaux de diamètre moyen, car le profil rond laisse des espaces entre les rouleaux. Un diamètre adapté aux dimensions du conteneur réduit le volume perdu et maintient les rouleaux plus fermement, ce qui diminue les mouvements pendant le transport.
Le diamètre du rouleau doit donc être convenu au moment de la commande. Un acheteur qui spécifie une longueur sans préciser le diamètre laisse la ligne de production choisir un diamètre qui convient à la ligne plutôt qu’à l’expédition.
4. Pourquoi la tension d’enroulement du sous-couche provoque des défauts de rouleau
La plupart des défauts de rouleau qui apparaissent chez l'acheteur remontent à l'étape d'enroulage plutôt qu'au matériau lui-même, et le schéma du défaut en identifie la cause.
Un rouleau qui s'est aplati en forme d'ovale indique que la rigidité d'enroulage était trop faible pour la charge. La rigidité provient de la tension et du mandrin, et un enroulage souple avec un mandrin mince s'aplatit en premier. Le remède est une tension plus élevée et un mandrin plus ferme, plutôt qu'un matériau plus lourd.
Un rouleau qui a télescopé, avec les couches internes dépassant des couches externes, indique une tension inégale ou un changement de tension pendant l'enroulage. Le même symptôme apparaît lorsque la largeur de la bande varie, car les couches ne s'alignent pas.
Les plis et le bord enroulé présents sur le rouleau indiquent une tension excessive, qui a étiré la bande et l'a laissée sous contrainte. Cette contrainte se relâche avec le temps, et la feuille devient alors lâche plutôt que plate, et les spires s'ouvrent sur le dessus.
Ces trois défauts sont distincts, et chacun pointe vers une correction différente. Un fournisseur qui signale un défaut de rouleau sans préciser lequel des trois il s'agit n'a pas diagnostiqué le problème.
5. Notes de cas sur le contrôle du refendage du sous-couche
Un acheteur en Amérique du Nord a reçu une expédition dans laquelle une extrémité du conteneur contenait des rouleaux ovales et l'autre extrémité des rouleaux sains. Les rouleaux ovales étaient ceux chargés contre la paroi du conteneur, où la pression latérale était la plus élevée. La tension d'enroulement avait été réglée basse pour toute la commande, et les rouleaux sous charge se sont déformés tandis que les autres sont restés ronds. Augmenter la tension pour la commande suivante a résolu le problème au niveau de la ligne plutôt que dans l'emballage.
Une deuxième commande a montré des plis le long d'un bord de chaque rouleau. La cause était une lame de refendage légèrement dérivée, qui avait produit un bord plus épais enroulé avec plus de tension que le reste de la bande. Réajuster la lame et confirmer la largeur a éliminé le pli, et les réglages d'enroulement sont restés inchangés.
Les deux cas montrent que le rouleau et la coupe interagissent. Un défaut à la surface du rouleau peut provenir de la lame plutôt que de l'enrouleuse, et le diagnostic doit vérifier les deux étapes.
【6. Maintien de la constance du diamètre des rouleaux de sous-couche
La constance du diamètre des rouleaux de sous-couche dans une commande est importante pour un acheteur qui manipule les rouleaux à la machine ou les emballe selon un motif de conteneur fixe.
Le diamètre varie avec la longueur, l'épaisseur et la densité d'enroulement, et ces trois facteurs doivent être maîtrisés pour produire des rouleaux de même taille. Une variation de l'épaisseur de la bande d'un lot de production à l'autre modifie le diamètre à longueur égale, et la différence est visible sur la palette.
Mesurer le diamètre à l'extrémité de chaque rouleau et l'enregistrer par rapport au lot de production est le contrôle pratique. Cela permet à l'acheteur de comparer une livraison à la référence utilisée lors de l'approbation, et cela détecte une dérive avant l'expédition plutôt qu'après son arrivée.
Le diamètre doit être indiqué comme une tolérance plutôt qu'un chiffre unique. Un diamètre nominal avec une plage de tolérance permet à la ligne de travailler dans les limites de sa capacité de processus tout en offrant à l'acheteur un rouleau qui s'adapte à la palette et au conteneur.
】7. Spécification de la tension d'enroulement et de la taille du rouleau pour le sous-couche
Indiquez la longueur, la largeur et le diamètre nominal du rouleau ensemble, et donnez une tolérance pour chacun. Une longueur sans diamètre laisse l'emballage à la ligne de production.
Indiquez l'état de bord requis, et exigez un bord cisaillé ou scellé plutôt qu'un bord écrasé. Le bord est la partie de la feuille la plus manipulée et qui se déchire en premier.
Indiquez la dureté du rouleau ou la déformation maximale sous charge, là où les rouleaux seront empilés dans un conteneur. Un chiffre de dureté traduit la tension d'enroulement en quelque chose que l'acheteur peut vérifier à l'arrivée.
Indiquez le type de noyau et le diamètre du noyau, car ils portent une partie de la rigidité du rouleau. Un noyau mince dans un rouleau de grand diamètre s'aplatit en premier, quelle que soit la tension.
8. Contrôle de refendage du sous-couche et profil du fournisseur d'enroulement
United Perfect Building Materials, faisant partie de Jinan United Perfect Building Materials Corporation, produit des sous-couches synthétiques sur des lignes équipées de refendage, d'enroulement et de manipulation des rouleaux, et approvisionne les acheteurs en Amérique du Nord. L'entreprise enregistre la largeur, la tension et le diamètre du rouleau pour chaque lot de production, ce qui permet de confirmer le contrôle de refendage du sous-couche et la tension d'enroulement du sous-couche par rapport à la référence utilisée lors de l'approbation.
Jinan United Perfect Building Materials conserve des échantillons de contrôle par lot de production, de sorte qu'un rouleau livré peut être vérifié par rapport à la référence. Les acheteurs qui spécifient le diamètre du rouleau de sous-couche pour une expédition en conteneur peuvent indiquer un diamètre nominal avec une tolérance et recevoir des rouleaux qui s'emballent selon un schéma cohérent. United Perfect peut également confirmer par écrit l'état des bords et la dureté du rouleau lorsque les rouleaux seront empilés pendant le transport.
9. FAQ sur le refendage et l'enroulage des sous-couches
9.1 Pourquoi mes rouleaux de sous-couche arrivent-ils ovales ?
Un rouleau ovale indique que la rigidité d'enroulement était trop faible pour la charge qu'il supportait. La rigidité provient de la tension d'enroulement de la sous-couche et du mandrin, donc un enroulement souple avec un mandrin mince s'aplatit en premier, et les rouleaux les plus chargés se déforment avant les autres. Le matériau est généralement sain et la largeur est correcte. La correction consiste à augmenter la tension et à utiliser un mandrin plus ferme à la ligne de production plutôt qu'à changer de matériau, et cette correction doit être demandée pour la prochaine commande.
9.2 Quelles sont les causes des plis dans un rouleau de bande ?
Les plis indiquent généralement une tension excessive, qui a étiré la bande au-delà de sa limite élastique et laissé une déformation dans le rouleau. Cette déformation se relâche avec le temps et la feuille devient alors lâche plutôt que plate. Une deuxième cause est une variation de largeur à la fente, ce qui fait qu'un bord s'enroule plus serré que l'autre et produit un pli le long de ce bord. Les deux problèmes ont des remèdes différents, donc le pli doit être vérifié par rapport à l'enregistrement de largeur et au réglage de tension avant d'effectuer un ajustement.
9.3 Comment le diamètre du rouleau est-il contrôlé ?
Le diamètre découle de la longueur enroulée, de l'épaisseur de la bande et de la densité de l'enroulement, donc maintenir ces trois éléments stables produit des rouleaux de taille identique. La densité de l'enroulement est définie par la tension d'enroulement de la couche de base, et la longueur et l'épaisseur proviennent du matériau et de la commande. Mesurer le diamètre du rouleau de base à la fin de chaque rouleau et l'enregistrer par rapport au lot est le contrôle pratique, et cela détecte une dérive avant que les rouleaux soient emballés plutôt qu'après leur arrivée.
9.4 La découpe affecte-t-elle la qualité du rouleau ?
Oui, et plus qu'il n'y paraît. Un bord déchiqueté ou écrasé accroche lors de l'enroulage et de l'installation, et déclenche une déchirure qui se propage le long de la feuille. Un bord plus épais ou avec un bourrelet s'enroule avec plus de tension que le reste de la bande, ce qui produit un pli ou un rouleau irrégulier. Une coupe nette ou un bord scellé donne au rouleau un profil uniforme et offre à l'installateur un bord résistant à la déchirure, donc l'état de la découpe fait partie intégrante de la qualité du rouleau plutôt qu'une préoccupation distincte.
9.5 Que dois-je préciser lors de la commande de rouleaux ?
Indiquez la longueur, la largeur et le diamètre nominal du rouleau de sous-couche ensemble, et donnez une tolérance pour chacun. Précisez l'état de bord requis et demandez une coupe nette ou un bord scellé plutôt qu'un bord écrasé. Lorsque les rouleaux seront empilés dans un conteneur, indiquez une valeur de dureté du rouleau ou une déformation maximale afin que la tension d'enroulage puisse être réglée en conséquence. Précisez également le type et le diamètre du mandrin, car le mandrin supporte une partie de la rigidité du rouleau sous charge.
Publié récemment
-
Des feutres aux sous-couches synthétiques dans la toiture nord-américaine
3 novembre 2026Un fournisseur de matériaux de toiture en Amérique du Nord gardait autrefois sur le même rayon à la fois le feutre et la sous-couc Lire la suite
-
Liste de contrôle QC pour sous-couche synthétique avant expédition
3 novembre 2026Un acheteur en Amérique du Nord a reçu une fois une livraison où les longueurs sur la liste de colisage étaient correctes, mais le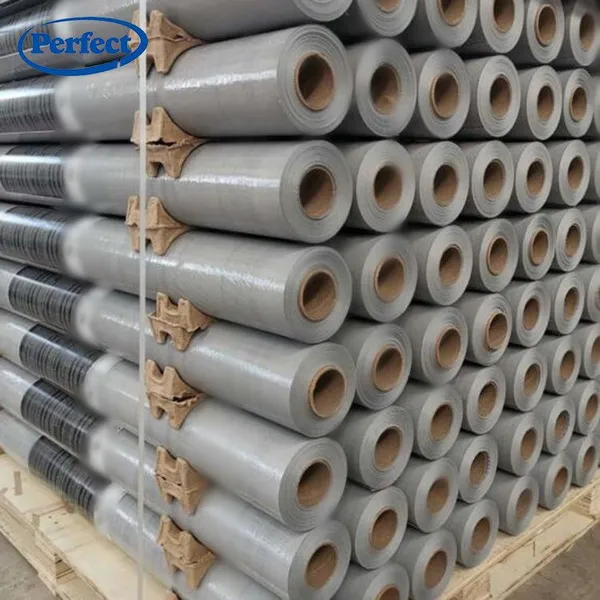 Lire la suite
-
Sous-couche synthétique pour projets de toiture en climat tropical et désertique
2 novembre 2026Deux projets appartenant à la même famille de produits peuvent échouer pour des raisons opposées. Une sous-couche de toiture tropi Lire la suite
-
Sous-couche synthétique pour toitures commerciales dans les régions froides et venteuses
2 novembre 2026Un couvreur commercial dans une région froide d'Amérique du Nord a un jour installé une sous-couche de toiture commerciale en plei Lire la suite

Contactez-nous
Produits recommandés
-
 Matelas en laine de verre avec parement FSKNégociableMOQ: 100 Rolls
-
Rockwool Blanket avec treillis métalliqueNégociableMOQ: 100 Rolls
-
Feutre Rockwool avec parement FSKNégociableMOQ: 100 Rolls
-
Isolation en laine de verre certifiée CE, fibre de verre en laine de verre, faible conductivité thermique, réduction du bruit pour murs, toitures et équipements industrielsNégociableMOQ: 100 Rolls
-
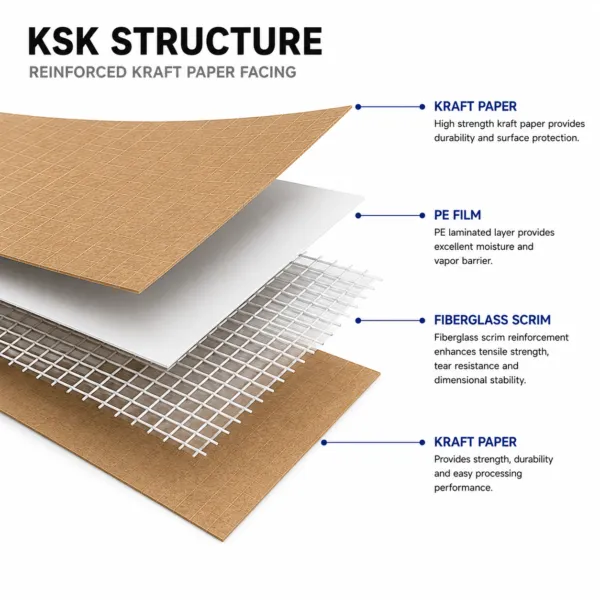
KSK Rouleau de film aluminium, aluminium laminé + voile + papier kraft, barrière thermique anti-déchirure, adapté aux systèmes CVC commerciaux et à l'isolation de toitureNégociableMOQ: 500 Rolls
-
NégociableMOQ: 100 Rolls
-
Ruban adhésif en aluminium renforcé, ruban imperméable anti-vieillissement, largement utilisé dans les projets de CVC et d'isolation des bâtiments.NégociableMOQ: 500 Cartons
-
Ruban adhésif en aluminium pour CVC, forte adhérence et résistance à la chaleur, pour l'isolation des tuyaux, de la laine de verre et de la laine de roche.NégociableMOQ: 500 Cartons
-
NégociableMOQ: 10000 Cubic Meters
-
Feuilles laminées personnalisées en PET métallisé MPET, film de parement en polyester métallisé VMPET pour isolation thermiqueNégociableMOQ: 10000 Cubic Meters
-
Série d'isolation en laine de verre, laine de verre avec revêtement FSK/FWF/MSK/MWV/KSK, feuilles de PET métallisé laminé, isolation thermique et acoustique pour bâtiments commerciauxNégociableMOQ: 100 Rolls
-
Matelas Rockwool avec fibre de verre noireNégociableMOQ: 100 Rolls
-
Couverture et panneau isolants en laine de verre, FSK FWF MSK MWV KSK Feuille laminée, MPET Feuille métallisée PET pour laine de verre pour CVC, toiture, mur, conduit d'airNégociableMOQ: 100 Rolls
-
Rouleau d'isolation Rockwool, laine minérale avec parement en feuille FSK pour l'isolation thermique et acoustique des bâtiments, matériau d'isolation ignifuge pour toiture et murs.NégociableMOQ: 100 Rolls
-
Couverture en laine de roche et laine de verre laminée avec feuille FWF MSK FSK, isolation revêtue de feuilles laminées PET métallisées pour CVC et construction.NégociableMOQ: 100 Rolls
-
NégociableMOQ: 100 Rolls
-
Panneau Rockwool avec face FSKNégociableMOQ: 100 Rolls
-
Plaque isolante Rockwool avec parement FSK, panneau de laine de roche coupe-feu, isolant thermique et acoustique en Rockwool pour toitures, murs et conduits.NégociableMOQ: 100 Rolls
-
NégociableMOQ: 100 Rolls
-
Film PP blanc, papier kraft avec voile WPSK WMP, pare-vapeur ignifuge pour mur résistant aux UVUS$ 0.65 - 0.93MOQ: 2000 Square Meters