
 Licencia Comercial
【Corte y rebobinado de membrana sintética con control de diámetro de rollo】
Un comprador en América del Norte rechazó una vez un contenedor de membrana sintética porque los rollos en un extremo se habían aplanado en forma ovalada durante el transporte. El material estaba en buen estado y el ancho era correcto. La tensión de enrollado de la membrana se había ajustado demasiado baja, por lo que los rollos carecían de la rigidez del núcleo para mantener su forma bajo carga.
Las operaciones finales en una línea de membrana sintética son el corte, el enrollado y el manejo de rollos, y estas determinan cómo llega el producto, no cómo se desempeña en el techo. El control de corte de la membrana establece el ancho y la calidad del borde, la tensión de enrollado determina cómo el rollo mantiene su forma, y el diámetro del rollo define el manejo y el empaque. Este artículo explica qué controla cada etapa y cómo interactúan las tres.
1. Control de Corte de la Membrana en la Línea
El control de corte de la membrana es la operación que corta el tejido de ancho completo en los anchos finales de los rollos, y establece tanto la precisión del ancho como la condición del borde.
Una estación de corte longitudinal lleva un juego de cuchillas circulares o un sistema de cizalla, y la banda pasa a través de ella a velocidad de línea. Las cuchillas recortan los bordes y dividen la banda en tiras más estrechas, cada una de las cuales se enrolla luego en un rollo terminado.
Dos cosas pueden salir mal en el corte. La primera es un error de ancho, que aparece cuando las posiciones de las cuchillas se desvían o cuando la banda se desplaza a lo largo de la línea. La segunda es un defecto de borde, que aparece cuando el corte se realiza por aplastamiento en lugar de cizallamiento, dejando un borde irregular o termosellado.
| Método de corte | Resultado del borde | Idoneidad |
|---|---|---|
| Corte por cizalla | Limpio, cuadrado | Bandas tejidas y laminadas |
| Corte por aplastamiento | Comprimido, irregular | Bandas suaves, uso limitado |
| Cuchilla caliente | Sellado, con cordón | Bandas termoplásticas |
| Corte por rayado | Línea fina, bajo polvo | Películas delgadas |
Un borde limpio importa más de lo que parece. Un borde irregular se engancha durante la instalación y provoca un desgarro, y este se propaga más en una banda tejida que en un fieltro porque las fibras transmiten la carga a lo largo de la hoja. Un borde con cordón de cuchilla caliente da una línea limpia y puede endurecer el borde, lo que ayuda al rollo a mantener su forma.
2. Tensión de Enrollado del Substrato y Calidad del Rollo
La tensión de enrollado del substrato es la carga aplicada a la banda durante el enrollado, y determina la densidad y la estabilidad del rollo terminado.
La tensión debe ser suficiente para enrollar un rollo firme que mantenga su forma, y lo suficientemente baja para que la banda no se estire más allá de su límite elástico. Una tensión demasiado baja produce un rollo blando que se telescopa o se aplana bajo carga. Una tensión demasiado alta estira la banda y deja tensión residual en el rollo, que se relaja a medida que el rollo envejece y produce holgura o arrugas en la instalación.
| Ajuste de Tensión | Resultado del Rollo | Síntoma en Obra |
|---|---|---|
| Demasiado baja | Blando, flojo | Rollos ovalados, telescopado |
| Correcta | Firme, uniforme | Los rollos mantienen la forma, se asientan planos |
| Demasiado alta | Duro, tenso | Arrugas, bordes curvados |
| Variable | Densidad desigual | Vueltas holgadas, mal seguimiento |
La tensión también debe disminuir a medida que el rollo crece. Las capas exteriores de un rollo se enrollan sobre una circunferencia más grande, y una tensión constante aplica un esfuerzo menor por unidad de área en el exterior que en el núcleo. Un control de conicidad reduce la tensión a medida que aumenta el diámetro, lo que mantiene uniforme el esfuerzo interno en todo el rollo.
Esa conicidad es la razón por la que el control de bobinado suele estar vinculado al diámetro en lugar de establecerse como un valor fijo. Una línea que enrolla con tensión constante produce un rollo que está apretado en el núcleo y suelto en el exterior, y luego el rollo se aplana en las capas exteriores durante el transporte.
3. Diámetro del rollo de capa base y embalaje
El diámetro del rollo de capa base es el valor que une el corte y el bobinado, y determina tanto el manejo como el embalaje.
El diámetro depende de la longitud enrollada, el grosor del material y la densidad del bobinado. Un rollo más largo con el mismo grosor y densidad produce un diámetro mayor, y un bobinado más firme produce uno ligeramente menor.
| Diámetro del rollo | Manejo | Uso típico |
|---|---|---|
| Pequeño | Lo lleva una persona | Reparaciones de techos, áreas pequeñas |
| Mediano | Transporte entre dos personas | Techado residencial |
| Grande | Elevación mecánica | Comercial, suministro a granel |
| Extra grande | Palé o montacargas | Envíos en contenedores |
El diámetro también determina cómo se empaquetan los rollos. Un contenedor cargado con rollos de gran diámetro utiliza el volumen de manera menos eficiente que uno cargado con rollos medianos, porque el perfil redondo deja espacios entre los rollos. Un diámetro que se ajuste a las dimensiones del contenedor reduce el volumen desperdiciado y mantiene los rollos más firmes, lo que reduce el movimiento durante el tránsito.
Por lo tanto, el diámetro del rollo debe acordarse en la etapa de pedido. Un comprador que especifica una longitud sin un diámetro deja que la línea elija un diámetro que se adapte a la línea en lugar de al envío.
4. Por qué la tensión de bobinado del contrapiso causa defectos en los rollos
La mayoría de los defectos de rollo que aparecen en el sitio del comprador se remontan a la etapa de bobinado, más que al material, y el patrón del defecto identifica la causa.
Un rollo que se ha aplanado en forma ovalada indica que la rigidez de bobinado era demasiado baja para la carga. La rigidez proviene de la tensión y del núcleo, y un bobinado suave con un núcleo delgado se aplana primero. El remedio es una mayor tensión y un núcleo más firme, en lugar de un material más pesado.
Un rollo que ha telescopado, con las capas internas sobresaliendo más allá de las externas, indica una tensión desigual o un cambio en la tensión durante el bobinado. El mismo síntoma aparece cuando varía el ancho de la banda, porque las capas no se alinean.
Las arrugas y el rizado de bordes presentes en el rollo indican una tensión excesiva, que estiró la banda y la dejó deformada. La deformación se relaja con el tiempo y la hoja queda holgada en lugar de plana, y las vueltas se abren en la parte superior.
Los tres defectos son distintos, y cada uno apunta a una corrección diferente. Un proveedor que reporta un defecto de rollo sin especificar cuál de los tres es, no ha diagnosticado el problema.
5. Notas de Casos sobre el Control de Corte en el Subrevestimiento
Un comprador en América del Norte recibió un envío en el que un extremo del contenedor tenía rollos ovalados y el otro extremo tenía rollos en buen estado. Los rollos ovalados eran los que estaban cargados contra la pared del contenedor, donde la presión lateral era más alta. La tensión de enrollado se había configurado baja para todo el pedido, y los rollos bajo carga se deformaron mientras que el resto permaneció redondo. Aumentar la tensión para el siguiente pedido resolvió el problema en la línea, no en el empaque.
Un segundo pedido mostró arrugas a lo largo de un borde de cada rollo. La causa era una cuchilla de corte ligeramente desviada, que había producido un borde más pesado que se enrollaba con más tensión que el resto de la banda. Reajustar la cuchilla y confirmar el ancho eliminó la arruga, y los ajustes de enrollado no se cambiaron.
Ambos casos muestran que el rollo y el corte interactúan. Un defecto en la superficie del rollo puede originarse en la cuchilla en lugar de en el enrollador, y el diagnóstico debe verificar ambas etapas.
6. Manteniendo la consistencia del diámetro del rollo de la capa base
La consistencia del diámetro del rollo de la capa base en un pedido es importante para un comprador que maneja los rollos mediante maquinaria o los empaca en un patrón fijo de contenedor.
El diámetro varía según la longitud, el grosor y la densidad de enrollado, y los tres deben controlarse para producir rollos del mismo tamaño. Una variación en el grosor de la lámina de una producción a otra cambia el diámetro a la misma longitud, y la diferencia es visible en la tarima.
Medir el diámetro al final de cada rollo y registrarlo contra el lote de producción es el control práctico. Permite al comprador comparar una entrega con la referencia utilizada en la aprobación, y detecta una desviación antes del envío en lugar de después de que llegue.
El diámetro debe indicarse como una tolerancia en lugar de una cifra única. Un diámetro nominal con un rango de tolerancia permite a la línea trabajar dentro de su capacidad de proceso, mientras le da al comprador un rollo que se ajusta a la tarima y al contenedor.
7. Especificación de la tensión de bobinado y el tamaño del rollo del underlayment
Indique la longitud, el ancho y el diámetro nominal del rollo juntos, y proporcione una tolerancia para cada uno. Una longitud sin diámetro deja el empaque a la línea.
Indique la condición requerida del borde, y exija un borde cortado o sellado en lugar de uno aplastado. El borde es la parte de la lámina que más se manipula y la primera en rasgarse.
Indique la dureza del rollo o la deformación máxima bajo carga, donde los rollos se apilarán en un contenedor. Una cifra de dureza traduce la tensión de bobinado en algo que el comprador puede verificar a la llegada.
Indique el tipo de núcleo y el diámetro del núcleo, porque soportan parte de la rigidez del rollo. Un núcleo delgado en un rollo de gran diámetro se aplana primero, sin importar la tensión.
8. Control de corte y perfil del proveedor de bobinado del underlayment
United Perfect Building Materials, parte de Jinan United Perfect Building Materials Corporation, produce underlayment sintético en líneas que incluyen corte, bobinado y manejo de rollos, y suministra a compradores en América del Norte. La empresa registra el ancho, la tensión y el diámetro del rollo para cada lote de producción, lo que permite confirmar el control de corte y la tensión de bobinado del underlayment contra la referencia utilizada en la aprobación.
Jinan United Perfect Building Materials conserva muestras retenidas por lote de producción, por lo que un rollo entregado puede verificarse contra la referencia. Los compradores que especifiquen el diámetro del rollo de capa base para un envío en contenedor pueden indicar un diámetro nominal con una tolerancia y recibir rollos que se empaquetan en un patrón consistente. United Perfect también puede confirmar por escrito la condición del borde y la dureza del rollo donde los rollos se apilarán durante el tránsito.
9. Preguntas frecuentes sobre el corte y bobinado de capas base
9.1 ¿Por qué mis rollos de capa base llegan ovalados?
Un rollo ovalado indica que la rigidez de bobinado era demasiado baja para la carga que soportaba. La rigidez proviene de la tensión de bobinado de la capa base y del núcleo, por lo que un bobinado suave con un núcleo delgado se aplana primero, y los rollos que se cargaron más fuerte se deforman antes que el resto. El material suele estar en buen estado y el ancho es correcto. La corrección es una mayor tensión y un núcleo más firme en la línea, en lugar de un cambio de material, y la solución debe solicitarse para el próximo pedido.
9.2 ¿Qué causa arrugas en un rollo de bobina?
Las arrugas generalmente indican una tensión excesiva, que estiró la banda más allá de su límite elástico y dejó deformación en el rollo. Esa deformación se relaja con el tiempo y la hoja queda holgada en lugar de plana. Una segunda causa es una variación de ancho en el corte, lo que hace que un borde se enrolle más apretado que el otro y produce una arruga a lo largo de ese borde. Los dos tienen remedios diferentes, por lo que la arruga debe verificarse contra el registro de ancho y la configuración de tensión antes de realizar un ajuste.
9.3 ¿Cómo se controla el diámetro del rollo?
El diámetro depende de la longitud enrollada, el espesor de la banda y la densidad del enrollado, por lo que mantener los tres estables produce rollos del mismo tamaño. La densidad del enrollado se establece mediante la tensión de enrollado de la capa base, y la longitud y el espesor provienen del material y del pedido. Medir el diámetro del rollo de la capa base al final de cada rollo y registrarlo contra el lote es el control práctico, y detecta una deriva antes de que los rollos se empaquen, no después de que lleguen.
9.4 ¿Afecta el corte a la calidad del rollo?
Sí, y más de lo que parece. Un borde deshilachado o aplastado se engancha durante el bobinado y la instalación, e inicia un desgarro que se propaga a lo largo de la lámina. Un borde más grueso o con reborde se enrolla con mayor tensión que el resto de la banda, lo que produce arrugas o un rollo desigual. Un corte limpio o un borde sellado proporciona al rollo un perfil uniforme y ofrece al instalador un borde resistente al desgarro, por lo que la condición del corte es parte de la calidad del rollo y no una preocupación separada.
9.5 ¿Qué debo especificar al pedir rollos?
Especifique la longitud, el ancho y el diámetro nominal del rollo de base juntos, y proporcione una tolerancia para cada uno. Indique la condición de borde requerida y solicite un corte limpio o un borde sellado en lugar de uno aplastado. Cuando los rollos se apilen en un contenedor, indique un valor de dureza del rollo o una deformación máxima para que la tensión de bobinado se ajuste adecuadamente. Especifique también el tipo y diámetro del núcleo, ya que el núcleo soporta parte de la rigidez del rollo bajo carga.
Publicado recientemente
-
De Fieltro a Subcapa Sintética en la Techumbre de América del Norte
3 de noviembre de 2026Un proveedor de techos en Norteamérica solía tener tanto fieltro como membrana sintética en el mismo estante y observó cómo la div Leer más
-
Lista de Verificación de Control de Calidad para Subcapa Sintética Antes del Envío
3 de noviembre de 2026Un comprador en América del Norte recibió una vez un envío en el que las longitudes en la lista de empaque eran correctas, pero lo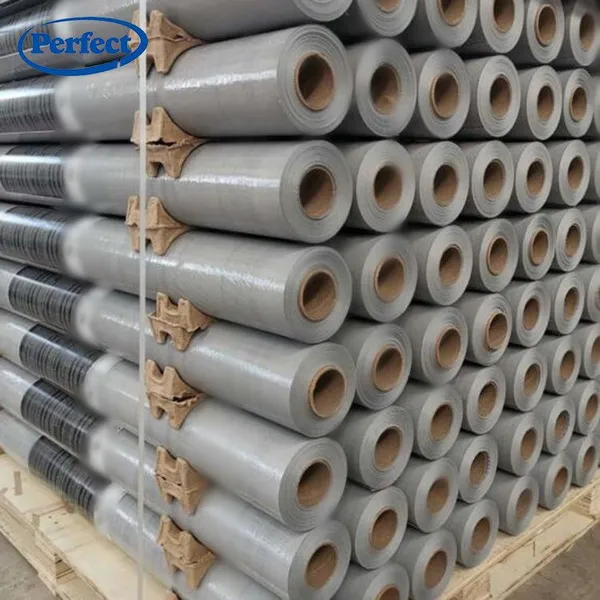 Leer más
-
Synthetic Underlayment para Proyectos de Techos Tropicales y Desérticos
2 de noviembre de 2026Dos proyectos de la misma familia de productos pueden fallar por razones opuestas. Una capa base para techos tropicales en el sude Leer más
-
Membrana Sintética de Subcubierta para Techos Comerciales en Regiones Frías y Ventosas
2 de noviembre de 2026Un contratista de techados en una región fría de América del Norte instaló una vez una membrana base comercial en pleno invierno y Leer más

Contáctenos
Productos recomendados
-
 NegociableMOQ: 100 Rolls
-
Manta Rockwool con malla de alambreNegociableMOQ: 100 Rolls
-
NegociableMOQ: 100 Rolls
-
Aislamiento de lana de vidrio certificado CE, fibra de vidrio de lana de vidrio, baja conductividad térmica, reducción de ruido para paredes, techos y equipos industrialesNegociableMOQ: 100 Rolls
-
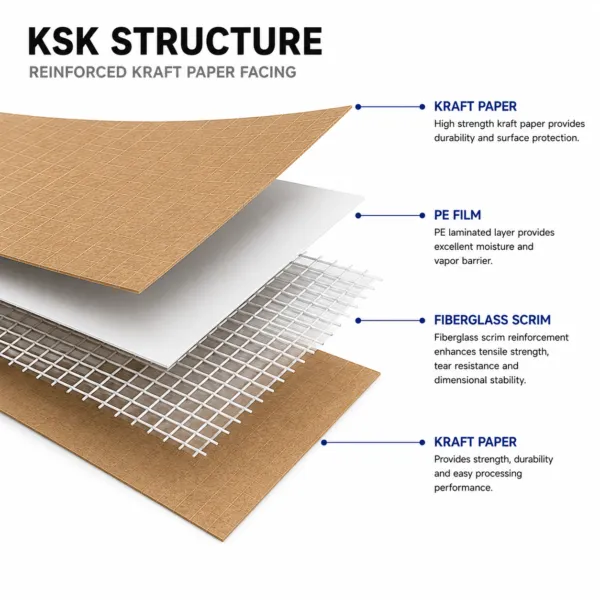
【KSK Foil Facing Roll, Laminated Aluminum Foil + Scrim + Kraft Paper, Anti-Tear Thermal Barrier, Suitable for Commercial HVAC and Roof Insulation】NegociableMOQ: 500 Rolls
-
FSK Foil Scrim Kraft, FWF MSK MWV KSK Laminate Foils, PET metalizado MPET barrera de vapor cara para aislamiento de lana de vidrio y lana de rocaNegociableMOQ: 100 Rolls
-
Cinta de lámina de aluminio reforzada, impermeable y antienvejecimiento, ampliamente utilizada en proyectos de HVAC y aislamiento de edificios.NegociableMOQ: 500 Cartons
-
【Cinta de sellado de aluminio para HVAC, con fuerte adherencia y resistencia al calor para aislamiento de tuberías, lana de vidrio y lana de roca.】NegociableMOQ: 500 Cartons
-
【Suministro de fábrica de láminas laminadas de PET metalizado MPET, película de PET recubierta de aluminio para aislamiento de techos y paredes.】NegociableMOQ: 10000 Cubic Meters
-
【Láminas personalizadas de MPET metalizado PET, película frontal de poliéster metalizado VMPET para aislamiento térmico】NegociableMOQ: 10000 Cubic Meters
-
Serie de aislamiento de lana de vidrio, lana de vidrio con revestimiento FSK/FWF/MSK/MWV/KSK, láminas laminadas de PET metalizado, aislamiento térmico y acústico para edificios comercialesNegociableMOQ: 100 Rolls
-
NegociableMOQ: 100 Rolls
-
Panel y manta de aislamiento de lana de vidrio, laminado de lámina FSK FWF MSK MWV KSK, lana de vidrio con acabado de PET metalizado MPET para HVAC, techo, pared, conducto de aireNegociableMOQ: 100 Rolls
-
Rollo de aislamiento Rockwool, lana mineral con revestimiento de lámina FSK para aislamiento térmico y acústico en edificios, material de aislamiento resistente al fuego para techos y paredes.NegociableMOQ: 100 Rolls
-
Manta de lana de roca y lana de vidrio con lámina de aluminio FWF MSK FSK, aislamiento con láminas laminadas de PET metalizado para HVAC y construcción.NegociableMOQ: 100 Rolls
-
Panel de aislamiento Rockwool, losa de lana mineral y lana de roca para aislamiento térmico y contra incendios en edificios, panel acústico Rockwool para techos, paredes y sistemas HVAC.NegociableMOQ: 100 Rolls
-
Sección de tubería de Rockwool, aislamiento de tubo de lana mineral y lana de roca, Rockwool resistente al fuego y al calor para tuberías de vapor, proyecto de aislamiento de tuberías industriales.NegociableMOQ: 100 Rolls
-
NegociableMOQ: 100 Rolls
-
Panel de lana de roca Rockwool con revestimiento FSK, tabla de lana de roca ignífuga, aislamiento térmico y acústico de lana de roca para aplicación en techos, paredes y conductosNegociableMOQ: 100 Rolls
-
Lana de vidrio laminada con lámina ignífuga, Rollo y lámina de aislamiento de lana de vidrio con lámina MPET para aislamiento de techos, paredes, conductos y tuberías.NegociableMOQ: 100 Rolls